Blog · Especificación
Corte longitudinal de rollo de aluminio: cómo se hace el fleje, qué tolerancias pedir y cómo revisarlo
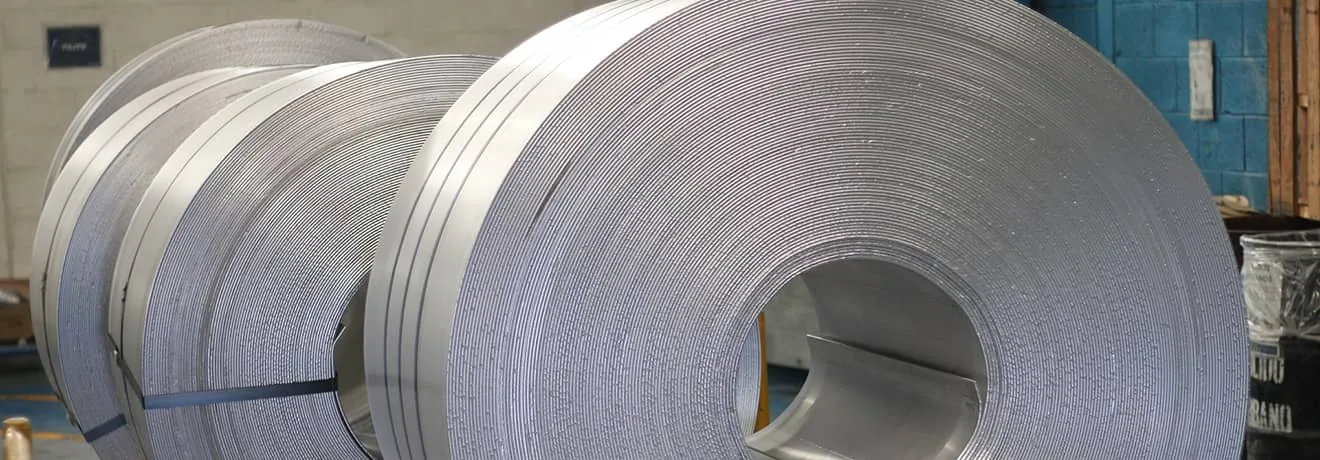
El corte longitudinal (slitting) convierte un rollo ancho de aluminio en varios rollos angostos, llamados fleje o cinta: el rollo sale de un desenrollador, pasa por pares de cuchillas circulares y las tiras se vuelven a enrollar con separadores y tensión. La calidad se revisa en cuatro puntos: tolerancia de ancho, rebaba en la orilla, curvatura lateral (camber) y un enrollado parejo, sin telescopeo. Como referencia, las tablas de la ANSI H35.2 que publica United Aluminum dan una tolerancia de ancho de ± 0.25 a ± 1.59 mm según el ancho y el espesor; la de tu pedido se confirma por escrito en la cotización. Almexa tiene 3 líneas de corte longitudinal y entrega rollo de 160 a 1,219 mm de ancho en series 1000 y 3000 y de 160 a 914 mm en serie 5000, con diámetro interior de 508 mm. Fuentes: United Aluminum, tablas de la ANSI H35.2, consultadas el 28 de octubre de 2026; ficha técnica de Almexa, octubre de 2026.
Casi ninguna perfiladora ni troqueladora progresiva recibe el ancho completo de un rollo de molino. El rollo se corta a lo largo en tiras más angostas y cada tira se vuelve a enrollar: eso es el fleje o cinta de aluminio. En inglés el proceso se llama slitting y el producto, slit coil; en francés, refendage y bandes refendues.
Cómo elegir el ancho de molino y calcular la merma ya está en anchos de rollo de aluminio. Esta guía trata del corte en sí: cómo se hace, qué defectos puede dejar, qué pedir por escrito y cómo revisar el fleje cuando llega.
Cómo funciona una línea de corte longitudinal
- Desenrollador. Recibe el rollo madre por su diámetro interior y lo desenrolla con un freno que mantiene la lámina tensa.
- Cabezal de corte. Dos ejes, uno arriba y otro abajo, llevan cuchillas circulares en pares. Cada par corta como una tijera: la cuchilla de arriba entra un poco en la de abajo, con un juego lateral pequeño entre las dos. Los espaciadores entre cuchillas fijan el ancho de cada tira.
- Recorte de orilla. Las dos orillas del rollo madre se cortan y se retiran como merma, para que todas las tiras tengan orilla de corte.
- Separadores y tensión. Antes del re-enrollador, discos separadores mantienen las tiras apartadas para que no se monten, y una estación de tensión las jala parejo.
- Re-enrollador. Enrolla todas las tiras a la vez sobre el mismo eje. Al final cada rollo se fleja, se etiqueta y se empaca.
El ancho de cada tira lo fija la posición de las cuchillas; la calidad de la orilla, su filo y su ajuste.
La orilla: rebaba y otros defectos
La rebaba es el pequeño labio de metal que queda en la orilla del corte. Aparece cuando el juego entre cuchillas no corresponde al espesor, cuando las cuchillas pierden filo o cuando entran de más. Un estudio con aluminio 5754 de 1 y 2 mm encontró que el juego de corte explica el 76% de la variación en la formación de rebaba y el espesor el 23% (Çavuşoğlu y Gürün, Transactions of FAMENA, 2017). El estudio es de troquelado, pero el principio aplica a la cuchilla circular: el ajuste manda.
La rebaba corta las manos, raya la matriz y los rodillos de la perfiladora, y en piezas eléctricas o que se pintan puede ser motivo de rechazo. Si tu proceso es sensible, pide en la cotización la altura máxima de rebaba y de qué lado se acepta.
Otros defectos de orilla que se revisan:
- Orilla ondulada: la orilla queda más larga que el centro de la tira y se ve como una ola al ponerla en una mesa.
- Marcas de cuchilla: rayas a lo largo, junto al corte.
- Astillas de corte: hilos de metal que se desprenden de la orilla y pueden quedar enrollados dentro del rollo.
Tolerancia de ancho
La norma de tolerancias de los productos laminados de aluminio es la ANSI H35.2, «Dimensional Tolerances for Aluminum Mill Products», de la Aluminum Association, cuya edición vigente es de 2024. Sus tablas no son de acceso libre. United Aluminum, fabricante estadounidense de fleje, publica en su manual técnico estos valores para rollo cortado, tomados de la ANSI H35.2:
| Ancho especificado | Espesor de 0.15 a 3.18 mm (0.006 a 0.125 in) | Espesor de 3.20 a 4.72 mm (0.126 a 0.186 in) |
|---|---|---|
| Hasta 152 mm (6 in) | ± 0.25 mm (0.010 in) | ± 0.30 mm (0.012 in) |
| Más de 152 a 305 mm (6 a 12 in) | ± 0.40 mm (1/64 in) | ± 0.79 mm (1/32 in) |
| Más de 305 a 610 mm (12 a 24 in) | ± 0.79 mm (1/32 in) | ± 0.79 mm (1/32 in) |
| Más de 610 a 1,219 mm (24 a 48 in) | ± 1.19 mm (3/64 in) | ± 1.59 mm (1/16 in) |
Fuente: United Aluminum, manual técnico, página 5, consultado el 28 de octubre de 2026. Los milímetros son conversión de las pulgadas de la tabla. Compara siempre con la edición de la norma que cite tu orden de compra.
Esta tabla es una referencia pública, no una promesa de Almexa: la tolerancia de tu pedido se confirma por escrito en la cotización. Si tu matriz pide una tolerancia más cerrada, escríbela en la solicitud desde el principio.
Curvatura lateral (camber)
La curvatura lateral es cuánto se aparta la orilla de la tira de una línea recta: puesta en el piso, la tira se curva hacia un lado como un plátano. Sale de tensiones del rollo madre, de un espesor desigual de un lado al otro o de cuchillas desalineadas. En una perfiladora, la tira con curvatura se carga contra una guía; en una troqueladora progresiva, los barrenos se van corriendo.
Se mide con una regla larga o un hilo tensado: la separación máxima entre la orilla y la recta en un largo dado. La tabla que publica United Aluminum, tomada de la ANSI H35.2, usa un largo de 1.83 m (6 ft):
| Ancho de la tira | Espesor de 0.15 a 1.63 mm (0.006 a 0.064 in) | Espesor de 1.65 a 3.18 mm (0.065 a 0.125 in) |
|---|---|---|
| 12.7 a 25.4 mm (1/2 a 1 in) | 19.1 mm (3/4 in) | Sin valor en la tabla |
| Más de 25.4 a 50.8 mm (1 a 2 in) | 14.3 mm (9/16 in) | Sin valor en la tabla |
| Más de 50.8 a 101.6 mm (2 a 4 in) | 9.5 mm (3/8 in) | 9.5 mm (3/8 in) |
| Más de 101.6 a 254 mm (4 a 10 in) | 6.4 mm (1/4 in) | 6.4 mm (1/4 in) |
| Más de 254 mm (10 in) | 4.8 mm (3/16 in) | 4.8 mm (3/16 in) |
La tabla acepta más curvatura en tiras angostas. Para espesores mayores de 3.18 mm no da valor: si tu proceso lo necesita, se pacta en la cotización.
Telescopeo y enrollado
Un rollo telescopeado tiene las vueltas corridas hacia un lado, como un catalejo o un cono. Sale de una tensión dispareja al re-enrollar, de un núcleo mal centrado o de un espesor desigual. Un rollo así se golpea en la orilla al moverlo, cuesta montarlo en el desenrollador y puede soltar vueltas. Al recibirlo, sus dos caras laterales deben verse planas y las vueltas apretadas. Cómo se carga y se amarra el rollo para que llegue así está en cómo transportar rollo, lámina y discos sin dañarlos.
Diámetro interior, diámetro exterior y peso por ancho
En Almexa el rollo tiene diámetro interior de 508 mm (20 in) y diámetro exterior de 990.6 a 1,168 mm (39 a 46 in), según la ficha técnica. Las tiras que salen de un mismo rollo madre tienen su mismo diámetro exterior, así que el peso de cada tira depende de su ancho.
El peso se calcula con la geometría del rollo: π/4 por la diferencia de los cuadrados de los diámetros exterior e interior, por el ancho y por la densidad. Con 508 mm de diámetro interior y 2.71 g/cm³, la densidad que usa la calculadora de peso del sitio:
| Diámetro exterior | Peso por mm de ancho | Tira de 300 mm |
|---|---|---|
| 990.6 mm (39 in) | 1.54 kg | 462 kg |
| 1,168 mm (46 in) | 2.35 kg | 706 kg |
Cálculo propio; el peso real de cada rollo viene en su etiqueta. El 5052 pesa cerca de 1% menos, con 2.68 g/cm³ (The Aluminum Association). Si tu desenrollador acepta menos peso o menos diámetro, dilo en la cotización.
Qué especificar al pedir fleje
- Ancho final de cada tira y su tolerancia.
- Espesor, aleación y temple.
- Diámetro interior, diámetro exterior máximo y peso máximo que acepta tu desenrollador.
- Altura máxima de rebaba y de qué lado, si tu proceso es sensible.
- Curvatura lateral máxima, si alimentas una troqueladora progresiva o una perfiladora larga.
- Empaque: ojo al cielo u horizontal y protección entre rollos.
- Toneladas por mes y para qué es la pieza.
Con el ancho final y el ancho de molino, la calculadora de cortes muestra cuántas tiras salen y cuánta merma queda. La especificación completa, de la aleación a la recepción, está en la guía para comprar aluminio.
Cómo revisar el fleje al recibirlo
- Etiqueta contra orden de compra: aleación, temple, espesor, ancho, peso y lote.
- Ancho: con calibrador, en la punta del rollo y en varias vueltas al desenrollarlo.
- Espesor: con micrómetro, en el centro y cerca de las orillas.
- Rebaba: mide el espesor en la orilla y réstale el espesor de la lámina; revisa las dos orillas de cada tira.
- Curvatura: extiende 1.83 m de tira sobre una mesa plana y mide la separación máxima contra una regla o un hilo.
- Enrollado: caras laterales planas, sin vueltas salidas ni orillas golpeadas.
- Certificado: el del lote del rollo madre acompaña al fleje; cómo leerlo, en cómo leer un certificado de análisis.
Si algo no cuadra, aparta el rollo sin procesar, toma fotos de la etiqueta y del defecto y avisa por escrito.
Cómo trabaja Almexa
Almexa cuela, lamina y corta en Cuautitlán Izcalli, Estado de México, con 3 líneas de corte longitudinal (slitters). Entrega rollo de 160 a 1,219 mm de ancho en series 1000 y 3000 y de 160 a 914 mm en serie 5000, de 0.45 a 3.76 mm de espesor (desde 0.50 mm en serie 5000), con diámetro interior de 508 mm (20 in) y diámetro exterior de 990.6 a 1,168 mm. Sigue tolerancias según la Aluminum Association; el ancho mínimo de fleje y la tolerancia de corte dependen del espesor y la aleación y se confirman por escrito en la cotización. El fleje sale del rollo que Almexa lamina y lleva el certificado de análisis del lote. Ve el fleje y cinta y el rollo; si tu pieza sale de un golpe de prensa, ve también blanks de aluminio a medida.
Manda tu especificación para cotizar con planta: ancho final, espesor, aleación, temple y toneladas por mes.
Fuentes
Consultadas el 28 de octubre de 2026.
- United Aluminum, «Aluminum Sheet & Coil Published Dimensional Tolerances», manual técnico, página 5: tolerancias de ancho y curvatura lateral de rollo cortado, tomadas de la ANSI H35.2.
- The Aluminum Association, ANSI H35.2, «Dimensional Tolerances for Aluminum Mill Products», 2024: norma de tolerancias.
- Çavuşoğlu y Gürün, «The Relationship of Burr Height and Blanking Force with Clearance in the Blanking Process of AA5754 Aluminium Alloy», Transactions of FAMENA, vol. 41, núm. 1, 2017: juego de corte y rebaba.
- The Aluminum Association, International Alloy Designations and Chemical Composition Limits, revisión de agosto de 2018: densidad del 5052.
- Ficha técnica de Almexa, octubre de 2026: líneas de corte, anchos, espesores y diámetros del rollo.
Preguntas frecuentes
¿Qué es el corte longitudinal de un rollo de aluminio?
Es el proceso que corta a lo largo un rollo ancho en varios rollos angostos, llamados fleje o cinta. El rollo se desenrolla, pasa por pares de cuchillas circulares y las tiras se vuelven a enrollar con separadores y tensión. En inglés se llama slitting y en francés refendage.
¿Cuál es la tolerancia de ancho del fleje de aluminio?
Como referencia, las tablas de la ANSI H35.2 que publica United Aluminum dan ± 0.25 mm hasta 152 mm de ancho y ± 1.19 mm de 610 a 1,219 mm, en espesores de 0.15 a 3.18 mm. La tolerancia de tu pedido se confirma por escrito en la cotización.
¿Qué es la curvatura lateral o camber de un fleje?
Es cuánto se aparta la orilla de la tira de una línea recta. Se mide con una regla o un hilo tensado sobre un largo dado; la tabla de la ANSI H35.2 que publica United Aluminum usa 1.83 m (6 ft) y acepta más curvatura en tiras angostas.
¿Por qué un fleje de aluminio sale con rebaba?
Por un juego entre cuchillas que no corresponde al espesor, por cuchillas sin filo o por cuchillas que entran de más. Si tu proceso es sensible a la rebaba, pide su altura máxima y el lado aceptado en la cotización.
¿Qué es el telescopeo de un rollo de aluminio?
Es cuando las vueltas del rollo se corren hacia un lado y el rollo toma forma de cono. Sale de una tensión dispareja al re-enrollar, de un núcleo mal centrado o de un espesor desigual, y hace que el rollo se golpee y cueste montarlo.
¿Cuánto pesa un rollo de fleje de aluminio?
Depende del ancho y del diámetro exterior. Con diámetro interior de 508 mm y densidad de 2.71 g/cm³, cada milímetro de ancho pesa unos 1.54 kg con 990.6 mm de diámetro exterior y 2.35 kg con 1,168 mm: una tira de 300 mm pesa de 462 a 706 kg.
¿Qué anchos de rollo corta Almexa?
Almexa tiene 3 líneas de corte longitudinal y entrega rollo de 160 a 1,219 mm de ancho en series 1000 y 3000 y de 160 a 914 mm en serie 5000. El ancho mínimo de fleje y la tolerancia dependen del espesor y la aleación y se confirman en la cotización.
Dirige Almexa Aluminio, el molino de laminación de aluminio de México. Escribe sobre aleaciones, proceso, precio y abasto para compradores industriales. LinkedIn