Blogue · Spécification
Refendage de bobines d'aluminium : comment se font les bandes refendues, quelles tolérances demander et comment les vérifier
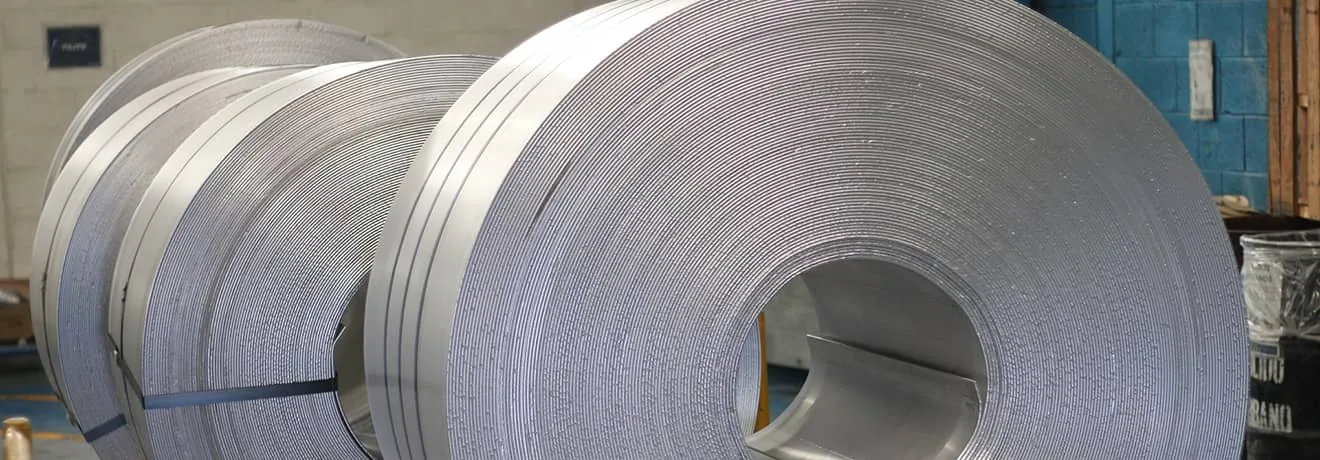
Le refendage (slitting) transforme une bobine d'aluminium large en plusieurs bobines étroites, appelées bandes refendues ou feuillard : la bobine mère passe d'un dérouleur à des paires de couteaux circulaires, puis les bandes sont réenroulées avec séparateurs et tension. La qualité se vérifie sur quatre points : tolérance de largeur, bavure sur la rive, flèche latérale (camber) et enroulement régulier, sans télescopage. À titre de référence, les tableaux de l'ANSI H35.2 publiés par United Aluminum donnent une tolérance de largeur de ± 0,25 à ± 1,59 mm selon la largeur et l'épaisseur; celle de votre commande se confirme par écrit dans la soumission. Almexa exploite 3 lignes de refendage et livre de la bobine de 160 à 1 219 mm (6,30 à 48 po) de large en séries 1000 et 3000 et de 160 à 914 mm (36 po) en série 5000, sur un diamètre intérieur de 508 mm (20 po). Sources : United Aluminum, tableaux de l'ANSI H35.2, consultés le 28 octobre 2026; fiche technique d'Almexa, octobre 2026.
Peu de profileuses ou de presses à outil progressif acceptent la pleine largeur d'une bobine de laminoir. La bobine se coupe dans le sens de la longueur en bandes plus étroites, et chaque bande est réenroulée : ce sont les bandes refendues, aussi appelées feuillard d'aluminium. En anglais, on parle de slitting et de slit coil; au Mexique, de fleje.
Le choix de la largeur du laminoir et le calcul de la chute sont expliqués dans largeurs de bobine d'aluminium. Ce guide porte sur le refendage lui-même : comment il se fait, quels défauts il peut laisser, quoi exiger par écrit et comment contrôler les bandes à la réception.
Comment fonctionne une ligne de refendage
- Dérouleur. Il reçoit la bobine mère par son diamètre intérieur et la déroule contre un frein qui garde la tôle tendue.
- Tête de refendage. Deux arbres, l'un au-dessus de l'autre, portent des couteaux circulaires par paires. Chaque paire coupe comme des ciseaux : le couteau du haut pénètre un peu dans celui du bas, avec un petit jeu latéral entre les deux. Les entretoises entre les couteaux fixent la largeur de chaque bande.
- Rognage des rives. Les deux rives de la bobine mère sont coupées et retirées comme chute, pour que toutes les bandes aient une rive refendue.
- Séparateurs et bloc de tension. Avant l'enrouleuse, des disques séparateurs gardent les bandes écartées pour qu'elles ne se chevauchent pas, et un bloc de tension les tire de façon égale.
- Enrouleuse. Elle enroule toutes les bandes en même temps sur le même mandrin. Chaque bobine est ensuite cerclée, étiquetée et emballée.
La position des couteaux fixe la largeur; leur affûtage et leur réglage fixent la qualité de la rive.
La rive : bavure et autres défauts
La bavure est la petite lèvre de métal qui reste sur la rive coupée. Elle apparaît quand le jeu entre couteaux ne correspond pas à l'épaisseur, quand les couteaux s'émoussent ou quand ils pénètrent trop. Une étude sur de l'aluminium 5754 de 1 et 2 mm a montré que le jeu de coupe explique 76 % de la formation de bavure et l'épaisseur 23 % (Çavuşoğlu et Gürün, Transactions of FAMENA, 2017). L'étude porte sur le découpage, mais le principe vaut pour le couteau circulaire : le réglage commande.
La bavure coupe les mains, raye les matrices et les galets de profileuse, et sur une pièce électrique ou peinte elle peut justifier un refus. Si votre procédé y est sensible, indiquez dans la demande de soumission la hauteur maximale de bavure et le côté accepté.
Autres défauts de rive à vérifier :
- Rive ondulée : la rive devient plus longue que le centre de la bande et ondule quand on la pose à plat.
- Marques de couteau : rayures longitudinales près de la coupe.
- Copeaux de refendage : fils de métal qui se détachent de la rive et peuvent rester enroulés dans la bobine.
Tolérance de largeur
La norme de tolérances des produits laminés d'aluminium est l'ANSI H35.2, « Dimensional Tolerances for Aluminum Mill Products », de l'Aluminum Association; l'édition en vigueur date de 2024. Ses tableaux ne sont pas en accès libre. United Aluminum, producteur américain de feuillard, publie dans son manuel technique ces valeurs pour la bobine refendue, tirées de l'ANSI H35.2 :
| Largeur spécifiée | Épaisseur de 0,15 à 3,18 mm (0,006 à 0,125 po) | Épaisseur de 3,20 à 4,72 mm (0,126 à 0,186 po) |
|---|---|---|
| Jusqu'à 152 mm (6 po) | ± 0,25 mm (0,010 po) | ± 0,30 mm (0,012 po) |
| Plus de 152 à 305 mm (6 à 12 po) | ± 0,40 mm (1/64 po) | ± 0,79 mm (1/32 po) |
| Plus de 305 à 610 mm (12 à 24 po) | ± 0,79 mm (1/32 po) | ± 0,79 mm (1/32 po) |
| Plus de 610 à 1 219 mm (24 à 48 po) | ± 1,19 mm (3/64 po) | ± 1,59 mm (1/16 po) |
Source : United Aluminum, manuel technique, page 5, consulté le 28 octobre 2026; les millimètres sont convertis des pouces du tableau. Comparez toujours avec l'édition de la norme citée sur votre bon de commande.
Ce tableau est une référence publique, pas un engagement d'Almexa : la tolérance de votre commande se confirme par écrit dans la soumission. Si votre outil exige une tolérance plus serrée, inscrivez-la dès la demande.
Flèche latérale (camber)
La flèche latérale, aussi appelée sabre, mesure combien la rive de la bande s'écarte d'une ligne droite : posée au sol, la bande se courbe d'un côté. Elle vient des contraintes de la bobine mère, d'une épaisseur inégale d'un côté à l'autre ou de couteaux mal alignés. Sur une profileuse, la bande en sabre appuie contre un guide; dans un outil progressif, les trous se décalent.
On la mesure avec une règle ou un fil tendu : l'écart maximal entre la rive et la droite sur une longueur donnée. Le tableau publié par United Aluminum, tiré de l'ANSI H35.2, utilise une longueur de 1,83 m (6 pi) :
| Largeur de la bande | Épaisseur de 0,15 à 1,63 mm (0,006 à 0,064 po) | Épaisseur de 1,65 à 3,18 mm (0,065 à 0,125 po) |
|---|---|---|
| 12,7 à 25,4 mm (1/2 à 1 po) | 19,1 mm (3/4 po) | Pas de valeur |
| Plus de 25,4 à 50,8 mm (1 à 2 po) | 14,3 mm (9/16 po) | Pas de valeur |
| Plus de 50,8 à 101,6 mm (2 à 4 po) | 9,5 mm (3/8 po) | 9,5 mm (3/8 po) |
| Plus de 101,6 à 254 mm (4 à 10 po) | 6,4 mm (1/4 po) | 6,4 mm (1/4 po) |
| Plus de 254 mm (10 po) | 4,8 mm (3/16 po) | 4,8 mm (3/16 po) |
Le tableau admet plus de flèche sur les bandes étroites. Il ne donne pas de valeur au-delà de 3,18 mm d'épaisseur : si votre procédé en a besoin, elle se convient dans la soumission.
Télescopage et qualité d'enroulement
Une bobine télescopée a ses spires décalées d'un côté, comme une longue-vue ou un cône. Causes : tension inégale au réenroulement, mandrin mal centré ou épaisseur inégale. Une telle bobine s'abîme sur la rive à la manutention, se monte mal sur le dérouleur et peut perdre des spires. À la réception, ses deux faces latérales doivent être planes et les spires serrées. Comment caler et arrimer la bobine pour qu'elle arrive ainsi est expliqué dans comment transporter bobines, feuilles et disques sans dommages.
Diamètres intérieur et extérieur et poids par largeur
Chez Almexa, la bobine a un diamètre intérieur de 508 mm (20 po) et un diamètre extérieur de 990,6 à 1 168 mm (39 à 46 po), selon sa fiche technique. Les bandes tirées d'une même bobine mère ont le même diamètre extérieur : le poids de chaque bande dépend donc de sa largeur.
Le poids découle de la géométrie de la bobine : π/4 fois la différence des carrés des diamètres extérieur et intérieur, fois la largeur, fois la masse volumique. Avec 508 mm de diamètre intérieur et 2,71 g/cm³, la valeur qu'utilise le calculateur de poids du site :
| Diamètre extérieur | Poids par mm de largeur | Bande de 300 mm |
|---|---|---|
| 990,6 mm (39 po) | 1,54 kg | 462 kg |
| 1 168 mm (46 po) | 2,35 kg | 706 kg |
Calcul de notre part; le poids réel de chaque bobine figure sur son étiquette. Le 5052 pèse environ 1 % de moins, à 2,68 g/cm³ (The Aluminum Association). Si votre dérouleur accepte moins de poids ou un diamètre plus petit, dites-le dans la demande.
Quoi spécifier pour des bandes refendues
- Largeur finale de chaque bande et sa tolérance.
- Épaisseur, alliage et état.
- Diamètre intérieur, diamètre extérieur maximal et poids maximal qu'accepte votre dérouleur.
- Hauteur maximale de bavure et côté, si votre procédé y est sensible.
- Flèche latérale maximale, si vous alimentez un outil progressif ou une longue profileuse.
- Emballage : œil vers le ciel ou horizontal, et protection entre les bobines.
- Tonnes par mois et usage de la pièce.
Avec la largeur finale et la largeur du laminoir, le calculateur de refendage indique combien de bandes vous obtenez et la chute qui reste. La spécification complète, de l'alliage à la réception, se trouve dans acheter de l'aluminium, de la spécification à la réception.
Comment contrôler les bandes à la réception
- Étiquette contre bon de commande : alliage, état, épaisseur, largeur, poids et lot.
- Largeur : au pied à coulisse, au bout de la bobine et sur plusieurs spires au déroulement.
- Épaisseur : au micromètre, au centre et près des deux rives.
- Bavure : mesurez l'épaisseur sur la rive et soustrayez l'épaisseur de la tôle; vérifiez les deux rives de chaque bande.
- Flèche : étendez 1,83 m de bande sur une table plane et mesurez l'écart maximal contre une règle ou un fil.
- Enroulement : faces planes, sans spires sorties ni rives bosselées.
- Certificat : celui du lot de la bobine mère accompagne les bandes; comment le lire, dans comment lire un certificat d'analyse.
Si quelque chose cloche, mettez la bobine de côté sans la transformer, photographiez l'étiquette et le défaut, et avisez par écrit.
Comment travaille Almexa
Almexa coule, lamine et refend à Cuautitlán Izcalli, État de Mexico, avec 3 lignes de refendage. Elle livre de la bobine de 160 à 1 219 mm de large en séries 1000 et 3000 et de 160 à 914 mm en série 5000, de 0,45 à 3,76 mm d'épaisseur (à partir de 0,50 mm en série 5000), sur un diamètre intérieur de 508 mm (20 po) et un diamètre extérieur de 990,6 à 1 168 mm. Les tolérances suivent l'Aluminum Association; la largeur minimale de feuillard et la tolérance de refendage dépendent de l'épaisseur et de l'alliage et se confirment par écrit dans la soumission. Les bandes viennent de bobines laminées par Almexa et sont livrées avec le certificat d'analyse du lot. Voir le feuillard et la bobine; si votre pièce sort d'un coup de presse, voir aussi flans d'aluminium sur mesure.
Envoyez votre spécification pour une soumission de l'usine : largeur finale, épaisseur, alliage, état et tonnes par mois.
Sources
Toutes consultées le 28 octobre 2026.
- United Aluminum, « Aluminum Sheet & Coil Published Dimensional Tolerances », manuel technique, page 5 : tolérances de largeur et de flèche latérale des bobines refendues, tirées de l'ANSI H35.2.
- The Aluminum Association, ANSI H35.2, « Dimensional Tolerances for Aluminum Mill Products », 2024 : norme de tolérances.
- Çavuşoğlu et Gürün, « The Relationship of Burr Height and Blanking Force with Clearance in the Blanking Process of AA5754 Aluminium Alloy », Transactions of FAMENA, vol. 41, no 1, 2017 : jeu de coupe et bavure.
- The Aluminum Association, International Alloy Designations and Chemical Composition Limits, révision d'août 2018 : masse volumique du 5052.
- Fiche technique d'Almexa, octobre 2026 : lignes de refendage, largeurs, épaisseurs et diamètres de bobine.
Foire aux questions
Qu'est-ce que le refendage d'une bobine d'aluminium?
C'est le procédé qui coupe dans le sens de la longueur une bobine large en plusieurs bobines étroites, appelées bandes refendues ou feuillard. La bobine se déroule, passe dans des paires de couteaux circulaires et les bandes sont réenroulées avec séparateurs et tension.
Quelle est la tolérance de largeur des bandes d'aluminium refendues?
À titre de référence, les tableaux de l'ANSI H35.2 publiés par United Aluminum donnent ± 0,25 mm jusqu'à 152 mm de large et ± 1,19 mm de 610 à 1 219 mm, pour des épaisseurs de 0,15 à 3,18 mm. La tolérance de votre commande se confirme par écrit dans la soumission.
Qu'est-ce que la flèche latérale ou camber d'une bande?
C'est l'écart entre la rive de la bande et une ligne droite. On la mesure avec une règle ou un fil tendu sur une longueur donnée; le tableau de l'ANSI H35.2 publié par United Aluminum utilise 1,83 m (6 pi) et admet plus de flèche sur les bandes étroites.
Pourquoi une bande d'aluminium refendue a-t-elle une bavure?
À cause d'un jeu entre couteaux qui ne correspond pas à l'épaisseur, de couteaux émoussés ou d'une pénétration excessive. Si votre procédé est sensible à la bavure, indiquez sa hauteur maximale et le côté accepté dans la demande de soumission.
Qu'est-ce que le télescopage d'une bobine?
C'est quand les spires se décalent d'un côté et que la bobine prend une forme de cône. Il vient d'une tension inégale au réenroulement, d'un mandrin mal centré ou d'une épaisseur inégale, et rend la bobine fragile à la manutention et difficile à monter.
Combien pèse une bobine d'aluminium refendue?
Cela dépend de la largeur et du diamètre extérieur. Avec 508 mm de diamètre intérieur et 2,71 g/cm³, chaque millimètre de largeur pèse environ 1,54 kg à 990,6 mm de diamètre extérieur et 2,35 kg à 1 168 mm : une bande de 300 mm pèse de 462 à 706 kg.
Quelles largeurs Almexa refend-elle?
Almexa exploite 3 lignes de refendage et livre de la bobine de 160 à 1 219 mm de large en séries 1000 et 3000 et de 160 à 914 mm en série 5000. La largeur minimale de feuillard et la tolérance dépendent de l'épaisseur et de l'alliage et se confirment dans la soumission.
Dirige Almexa Aluminio, le laminoir d'aluminium du Mexique. Écrit sur les alliages, le procédé, le prix et l'approvisionnement pour les acheteurs industriels d'Amérique du Nord. LinkedIn