Industrias que atendemos / Utensilios de cocina
Diámetro y espesor del disco para ollas y sartenes
La medida del disco la pone la pieza: el diámetro y espesor del disco para ollas y sartenes salen de la olla que vas a fabricar. El diámetro resulta de igualar el área del disco con la de la olla: una olla de 200 mm de diámetro y 100 mm de alto pide un disco teórico de 346 mm, más el margen que tu taller recorta en la orilla. El espesor y la aleación salen del uso: 1050 o 1100 en temple O para embutir ollas, y 3004 cuando la base necesita más rigidez. Almexa troquela en Cuautitlán Izcalli, México, discos de 140 a 1,219 mm de diámetro y de 0.56 a 4.0 mm de espesor, con certificado de análisis por lote (ficha técnica de septiembre de 2026).
Actualizado el 2026-10-22
- Diámetro del disco
- 140 a 1,219 mm
- Espesor
- 0.56 a 4.0 mm
- Aleaciones para utensilios
- 1050, 1100, 3003, 3004, 3105
- Temple para embutir o rechazar
- O (recocido)
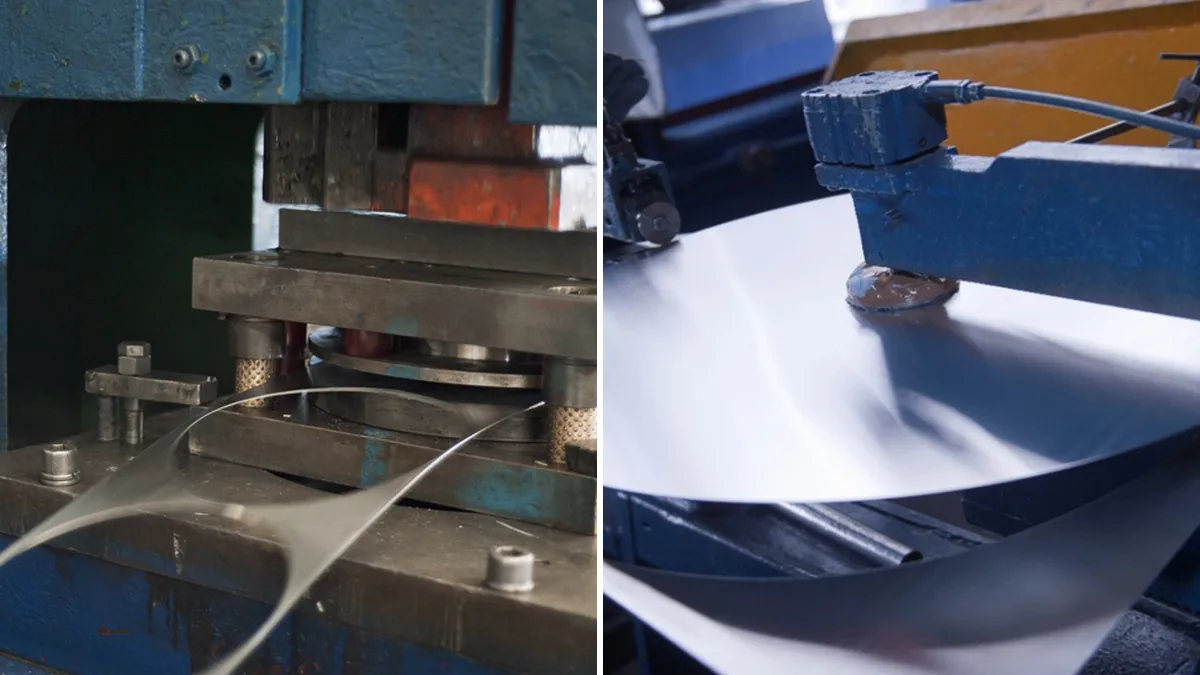
Un disco para olla es un círculo de aluminio troquelado de rollo que se embute en prensa o se rechaza en torno hasta tomar la forma de la olla, el sartén o la vaporera. Su diámetro, su espesor y su temple deciden si la pieza sale completa, sin rasgarse y con la base firme.
¿Qué diámetro de disco necesito para mi olla?
El cálculo supone que el espesor no cambia: el área del disco tiene que ser igual a la del fondo más la de la pared de la pieza. Es el mismo método de igualar áreas que se usa en el rechazado convencional (Tapase y otros, 2014). Para una olla de pared recta, de diámetro d y altura h, el diámetro del disco es:
D = √(d² + 4 × d × h)
Para una semiesfera de diámetro d, el disco es d × √2. A ese resultado súmale el margen que tu taller recorta en la orilla y, si la pieza lleva ceja, su ancho. La fórmula es para pared recta y esquina de radio chico: si la pared es inclinada, como en muchos sartenes, calcula el área real de la pieza o manda el dibujo para que planta la revise.
Disco, espesor, aleación y temple por pieza
| Pieza (ejemplo) | Diámetro × altura | Disco teórico | Espesor de referencia | Aleación y temple |
|---|---|---|---|---|
| Olla chica | 160 × 80 mm | 277 mm | 1.5 a 3.0 mm | 1050 o 1100, O |
| Olla | 200 × 100 mm | 346 mm | 1.5 a 3.0 mm | 1050 o 1100, O |
| Olla | 240 × 140 mm | 438 mm | 1.5 a 3.0 mm | 1050 o 1100, O |
| Olla de presión | 220 × 120 mm | 392 mm | 2.5 a 4.0 mm | 1100 o 3004, O |
| Sartén | 240 × 50 mm | 325 mm | 2.0 a 4.0 mm | 1100 o 3004, O o H12 |
| Sartén | 280 × 55 mm | 374 mm | 2.0 a 4.0 mm | 1100 o 3004, O o H12 |
| Vaporera | 300 × 300 mm | 671 mm | 1.0 a 2.0 mm | 3004 o 3105, O |
Disco teórico sin margen de recorte, con la fórmula de arriba. Espesores, aleaciones y temples de referencia: guía de embutido profundo de Almexa, con base en su ficha técnica de septiembre de 2026 y la práctica de planta. El espesor final lo define tu pieza: el diámetro, el uso y si lleva base de inducción.
La vaporera de la tabla pide un disco de más del doble de su diámetro. Cuando una pieza es más alta que ancha, el embutido se hace en varios pasos (Wikipedia, «Deep drawing», consultado el 22 de octubre de 2026); por eso conviene el temple O, el que más se estira.
Qué le pide la olla al disco
- Ductilidad: el metal tiene que estirarse sin romperse. Por eso se embute en temple O, recocido; Almexa recuece los discos después de cortarlos.
- Una base firme: un sartén que se abomba en la estufa pide más espesor, o pasar de 1100 a 3004 con el mismo espesor.
- Espesor parejo en todo el disco, para que la pared y el fondo salgan uniformes.
- Grano fino y metal limpio: el grano grueso deja la superficie como piel de naranja y las inclusiones rompen la pared.
- Acabado: si la pieza lleva antiadherente o pintura, el temple y el recubrimiento se eligen juntos; una pintura horneada sobre un temple mal elegido se agrieta en el radio.
Cómo lo entrega Almexa
En discos troquelados en la planta de Cuautitlán Izcalli a partir de rollo propio: de 140 a 1,219 mm de diámetro en series 1000 y 3000, hasta 914 mm en serie 5000, y de 0.56 a 4.0 mm de espesor. Salen en acabado natural de laminación; con antiadherente o pintura a solicitud, con el apoyo de Vasconia, empresa hermana de Almexa. Cada lote lleva certificado de análisis químico y propiedades mecánicas. Para piezas que no son redondas, como charolas y moldes, se cortan blanks.
Qué mandar para cotizar el disco
- Diámetro y espesor del disco, o el dibujo de la pieza terminada con diámetro, altura y espesor de pared.
- Aleación y temple si ya los usas; si no, el tipo de pieza y si se embute o se rechaza.
- El recubrimiento que vas a aplicar y si la pieza tiene contacto con alimentos.
- Piezas o toneladas por mes.
- La tolerancia de espesor y de diámetro que pide tu proceso.
Fichas, guías y herramientas
- Discos de aluminio rangos de fabricación y discos por tonelada
- Aluminio para utensilios de cocina aleaciones por pieza y caso TIMESA
- Aluminio 1100 la aleación del embutido profundo
- Aleación de aluminio para embutido profundo por qué se rasga o se deforma una pieza
- Disco de aluminio para rechazado diámetro para piezas hechas en torno
- Calculadora de peso kilos por disco, hoja o rollo
- Cotizar discos el formulario ya lleva el producto
Fuentes: método de igualar áreas, Tapase y otros, International Journal of Engineering Development and Research, 2014; Wikipedia, «Deep drawing», consultado el 22 de octubre de 2026; rangos de fabricación, ficha técnica de Almexa de septiembre de 2026.
Preguntas frecuentes
¿Qué diámetro de disco necesito para una olla de 20 cm?
Si la olla mide 20 cm de diámetro y 10 cm de alto, el disco teórico mide unos 346 mm: D = √(d² + 4dh), igualando el área del disco con la del fondo y la pared. Súmale el margen que tu taller recorta en la orilla; para otra altura, cambia h en la fórmula.
¿De qué espesor pido el disco para una olla de presión?
Como referencia, de 2.5 a 4.0 mm, en 1100 o 3004 en temple O, según la guía de embutido de Almexa. El diámetro y el diseño de tu olla definen el espesor final. Almexa fabrica discos de 0.56 a 4.0 mm de espesor.
¿Temple O o H14 para discos de ollas?
Temple O, el recocido: es el más blando y el disco se estira en el embutido o en el torno sin romperse. Un H14 llega endurecido y se rasga en la pared. En piezas poco profundas que necesitan rigidez, como sartenes y comales, se usa O o H12.
¿Cuántos discos de 346 mm salen de una tonelada?
Unos 1,960 en 2.0 mm de espesor: cada disco pesa cerca de 0.51 kg con densidad de 2.71 g/cm³. La ficha de discos de aluminio trae la tabla de discos por tonelada de 200 a 500 mm de diámetro.