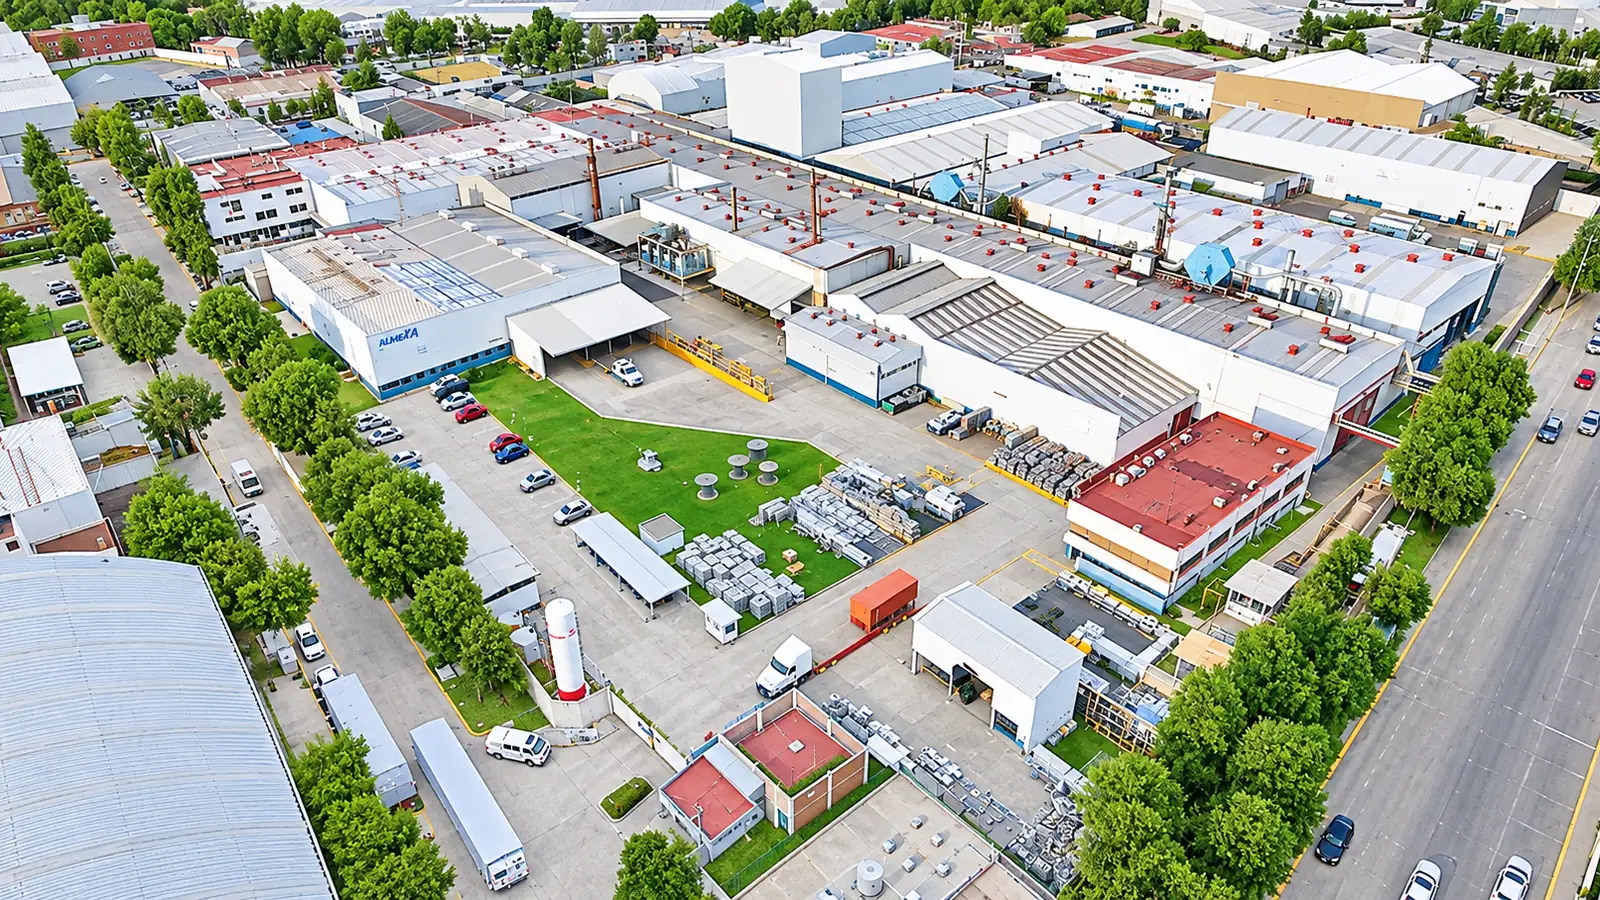
La planta de Almexa en Cuautitlán Izcalli
Aquí se funde, se cuela y se lamina el aluminio de Almexa: una planta integrada con 20,000 toneladas al año de capacidad instalada, a unos 40 km del centro de la Ciudad de México.
Recorrido por la planta, etapa por etapa
Estas son las máquinas por las que pasa tu material, en el orden en que pasa. Todas las fotos son de la planta de Cuautitlán Izcalli.
-
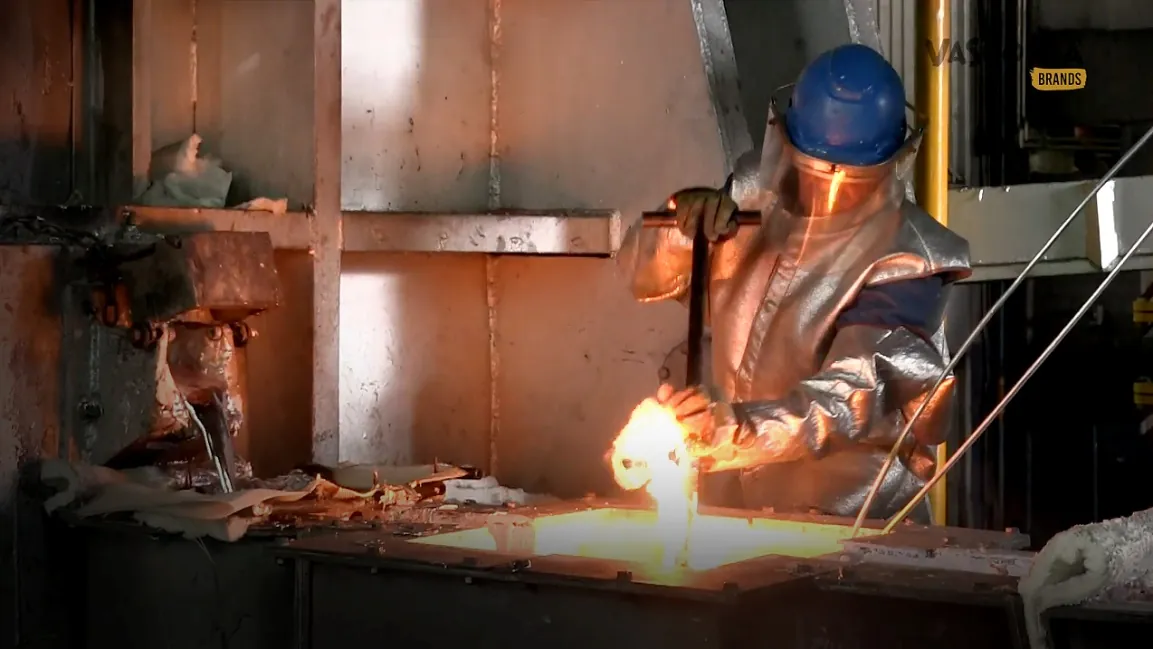
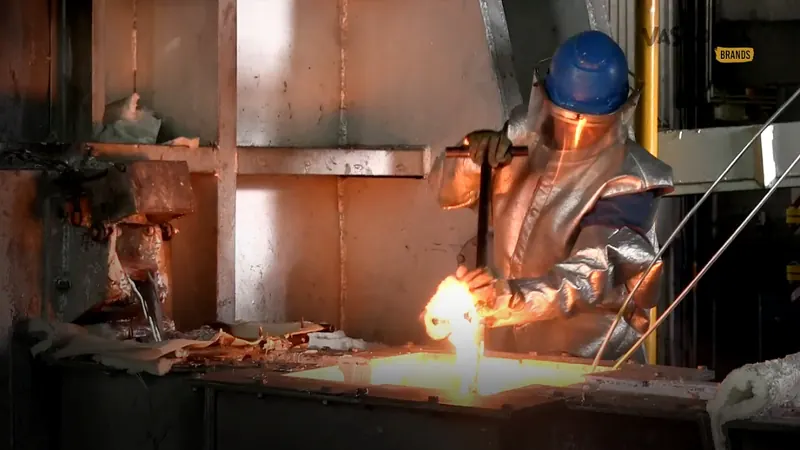
Fundición
El lingote y la chatarra seleccionada se funden en hornos de reverbero basculantes. Ahí se ajusta la química de cada aleación antes de colar.
3 hornos de 24 t y 1 de 34 t
-
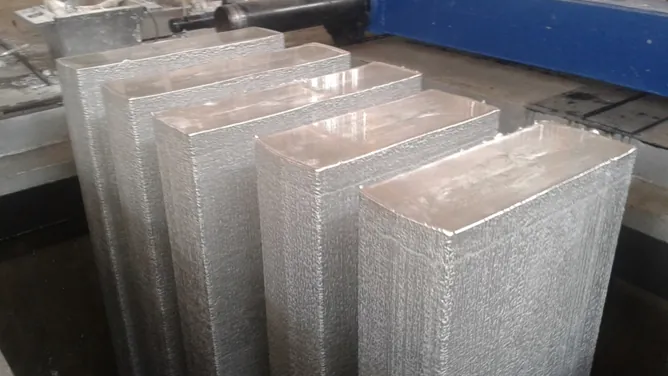
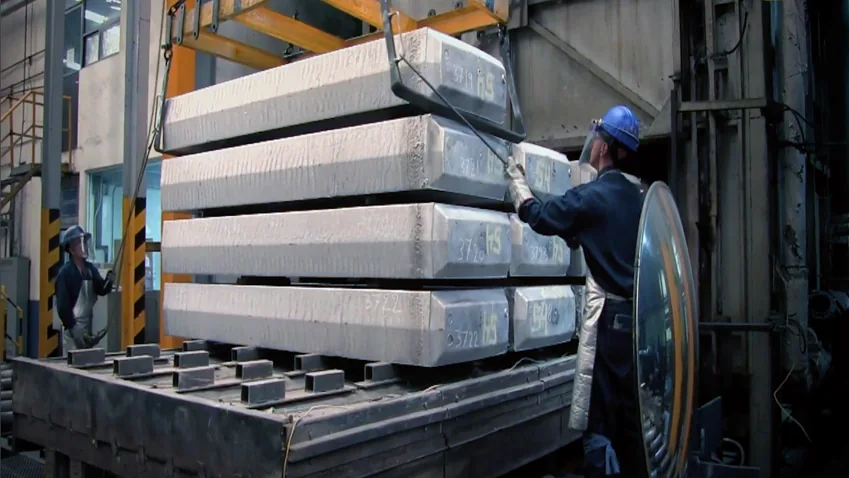
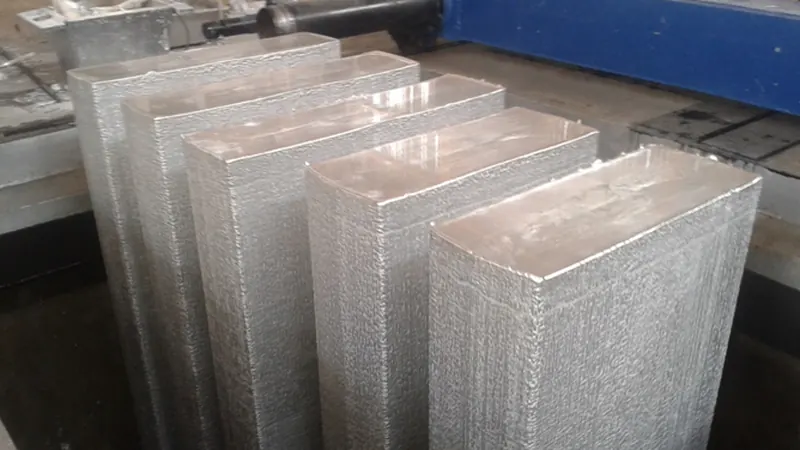
Colada directa (DC)
El metal líquido se solidifica en planchones en dos fosas de colada: una cuela tres planchones por colada y la otra cinco.
Planchón de 370 mm × 3,000 mm; anchos de 780 a 1,250 mm
-
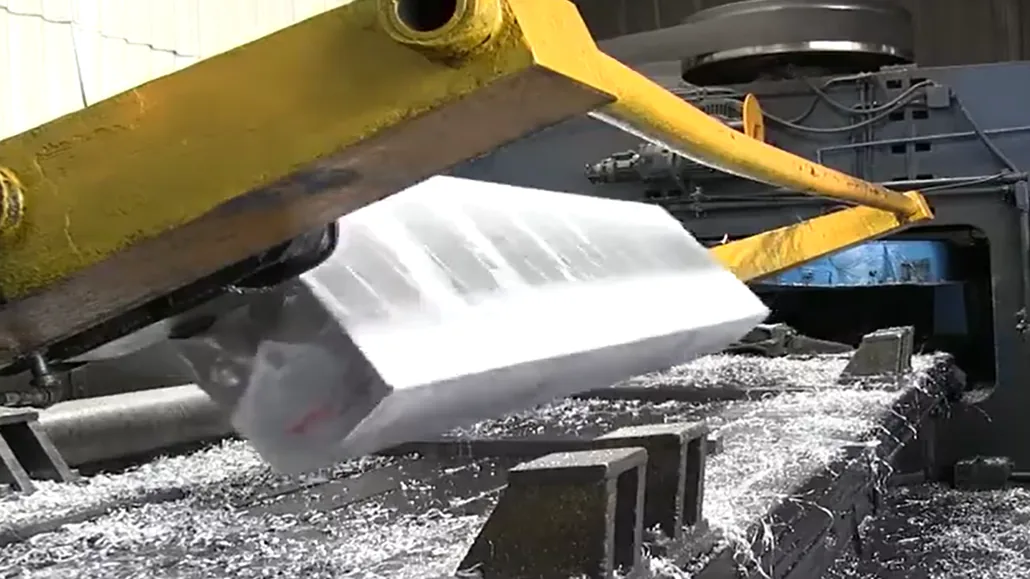
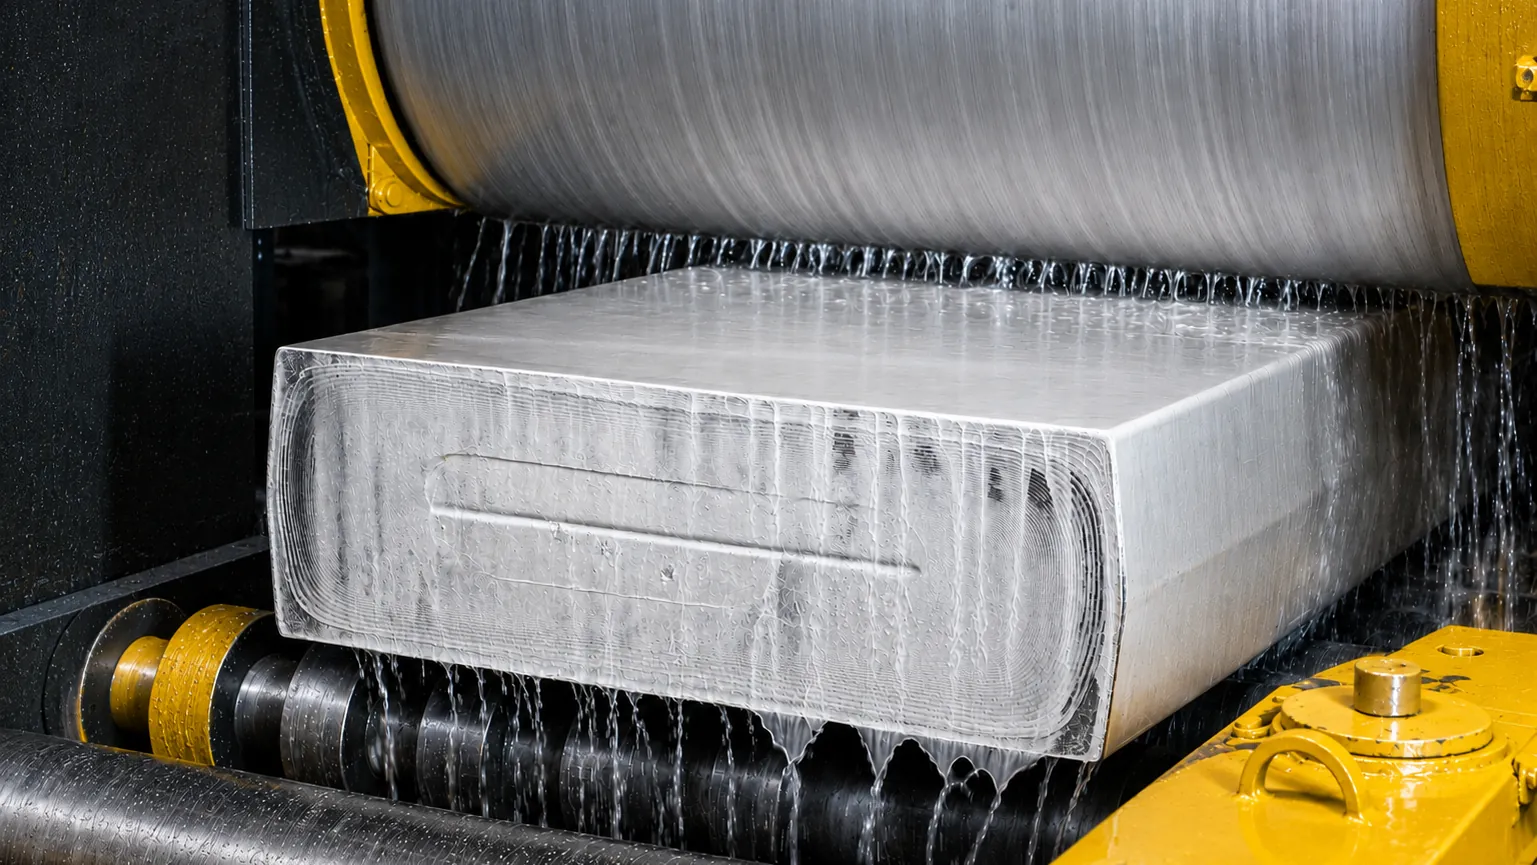
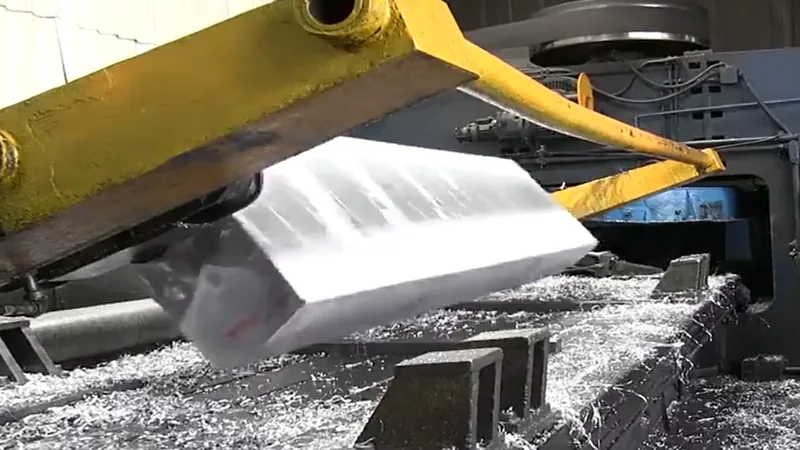
Escalpado
Se rebaja la superficie del planchón para quitar los defectos y la segregación normal que deja la solidificación. Así la lámina final sale limpia desde el origen.
Antes de cualquier laminación
-
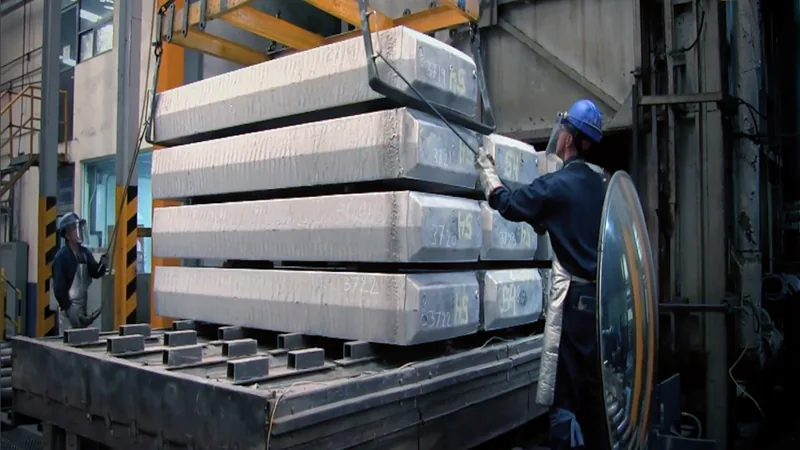
Precalentamiento y homogeneizado
Según la aleación, el planchón se precalienta o se homogeneiza para que su estructura sea uniforme antes de laminar.
4 hornos de 34 t
-
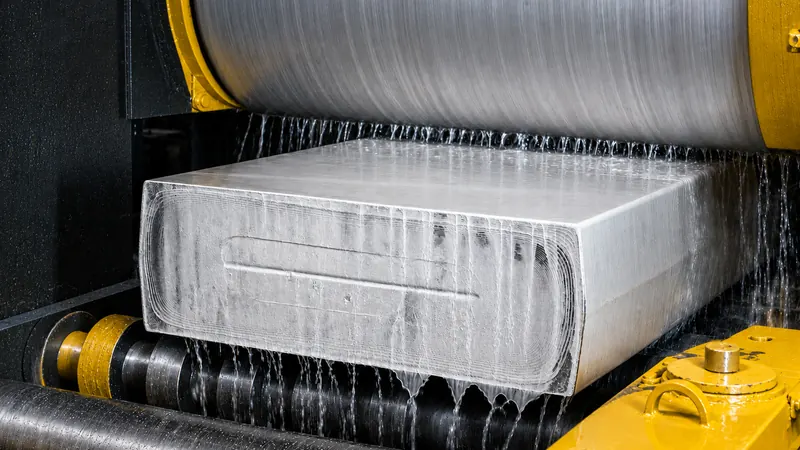
Laminación en caliente
Un laminador reversible dúo reduce el planchón en varias pasadas hasta convertirlo en banda. Esa banda también la vendemos a relaminadores.
48 in de ancho · salida de 6 a 12 mm · 2 motores de 441 kW
-
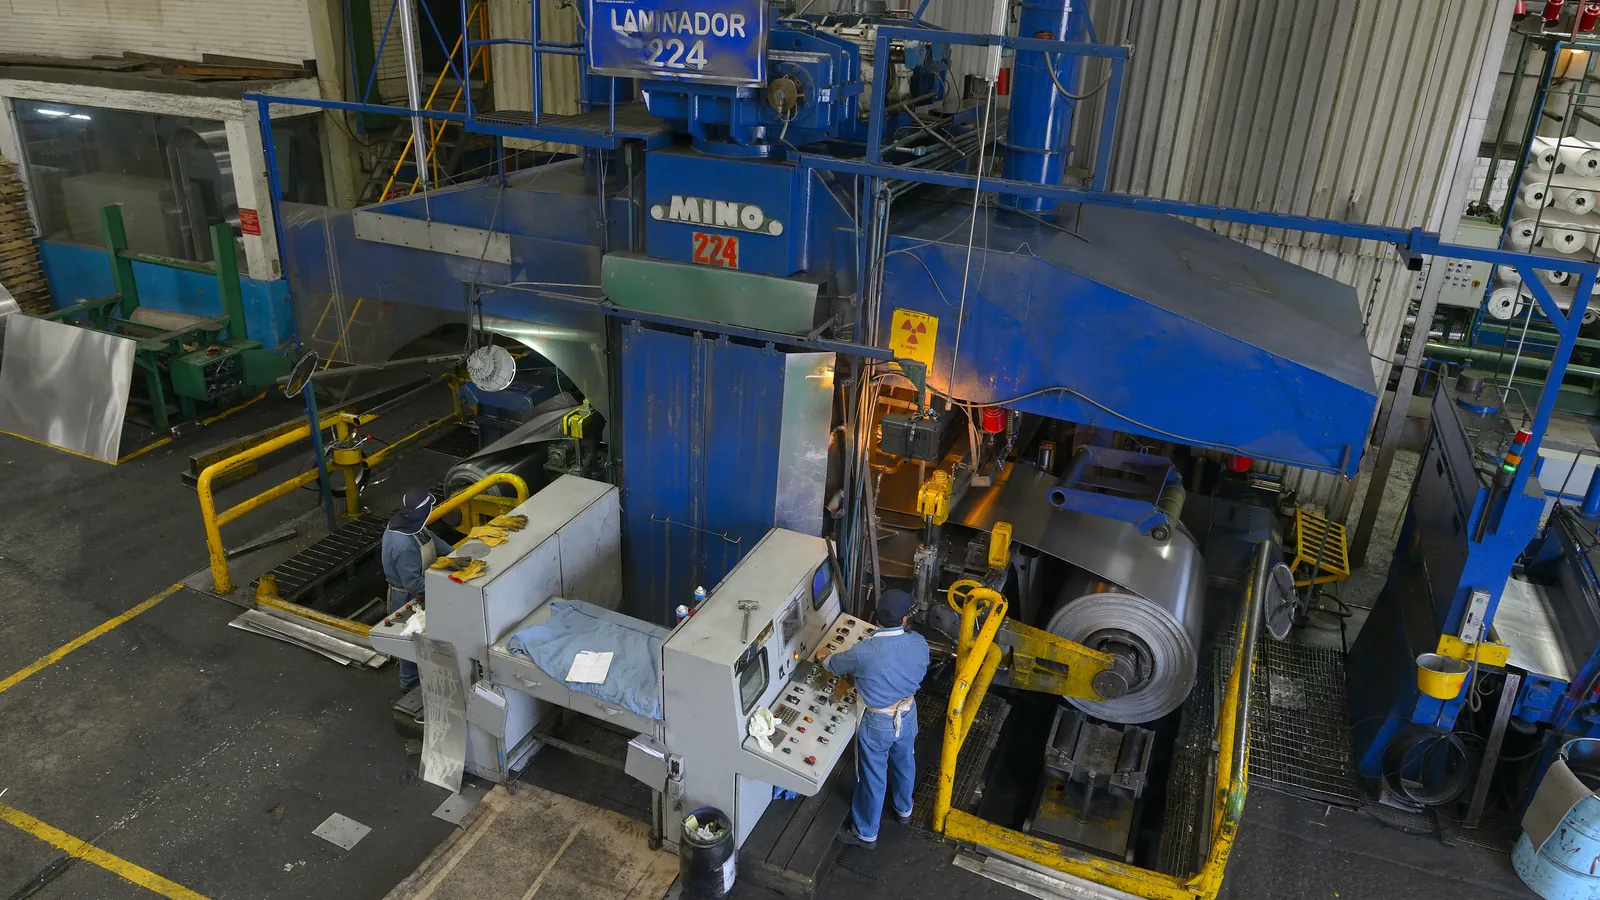
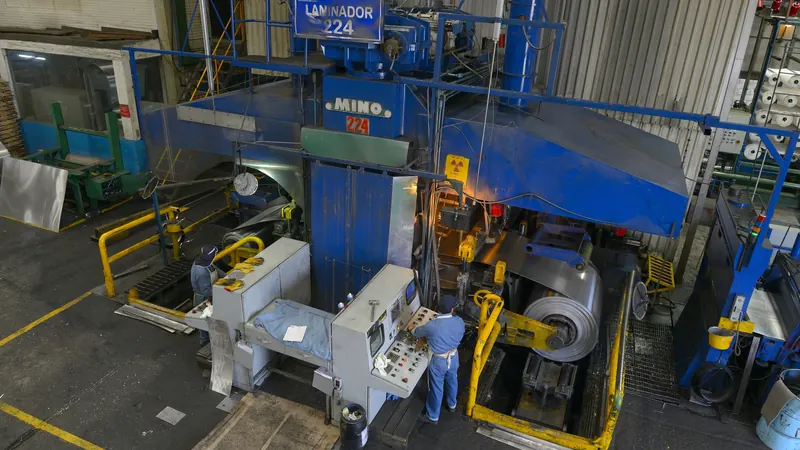
Laminación en frío
Laminadores cuarto (cuatro rodillos) llevan la banda de 12 mm hasta el espesor final, con anchos de 48 y 36 in según la línea.
De 12 mm a 0.45 mm
-
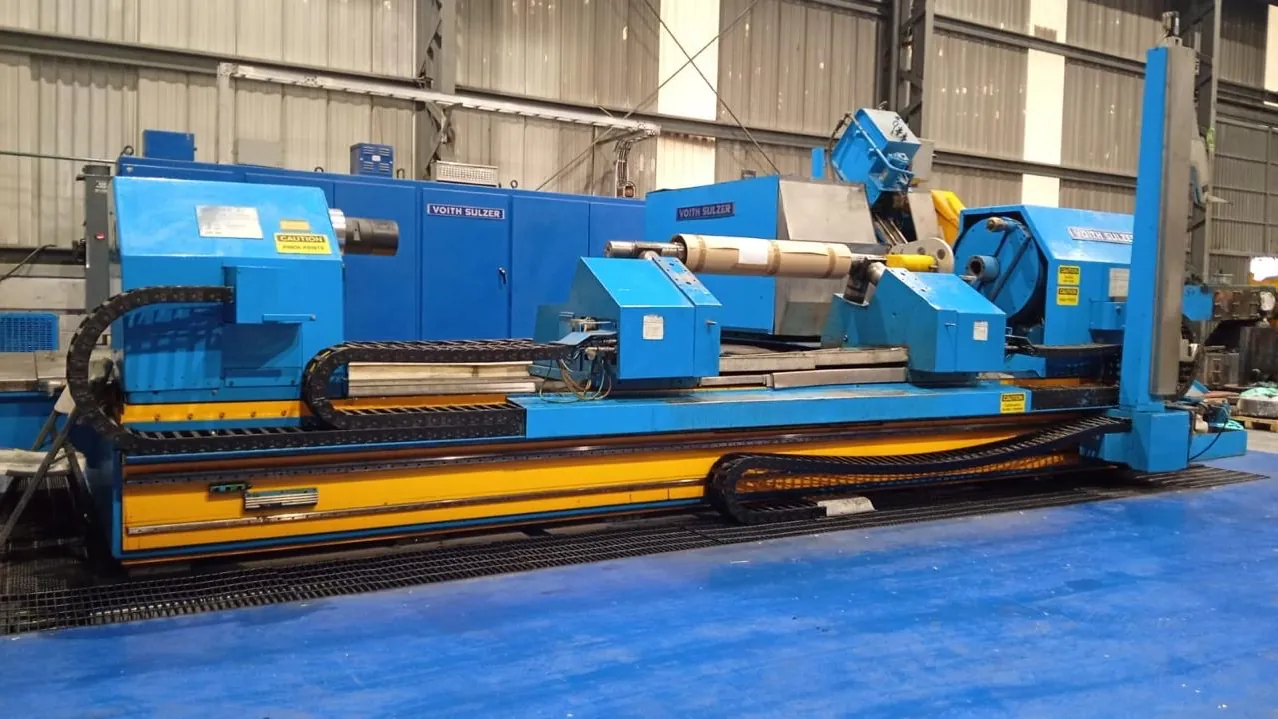
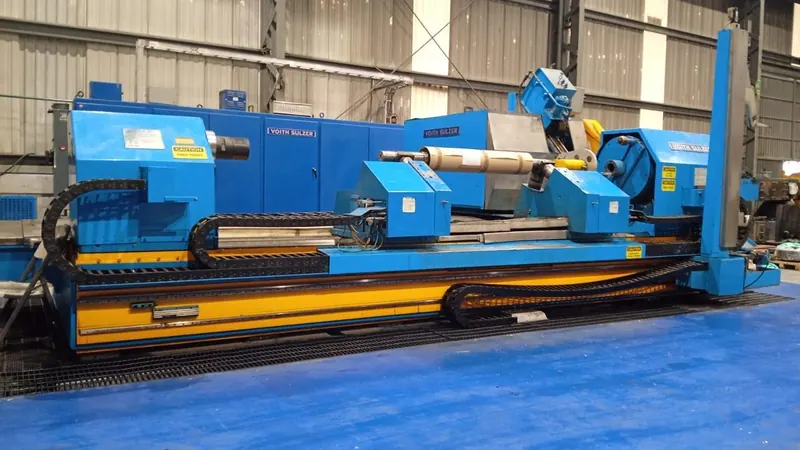
Rectificado de rodillos
Rectificamos en planta los rodillos de trabajo y de respaldo. La superficie del rodillo es la superficie de tu lámina.
Rodillos de trabajo y de respaldo
-
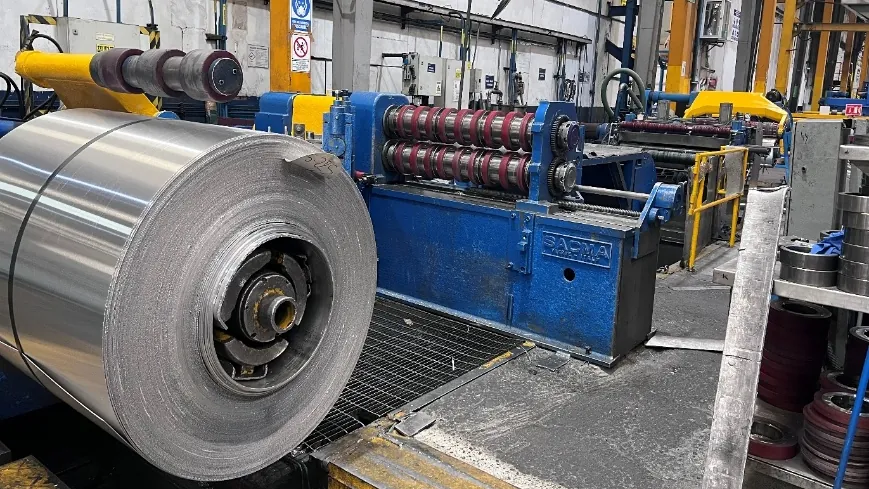
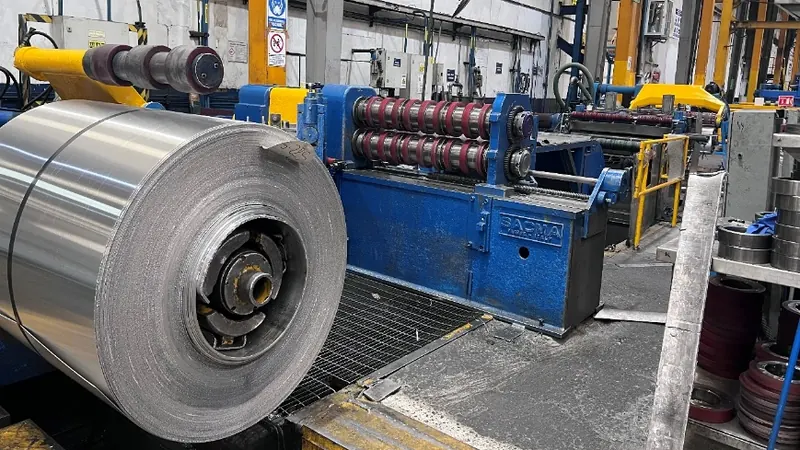
Corte longitudinal
El rollo se corta al ancho final que pides o al ancho que alimenta el siguiente proceso: nivelado, hoja o discos.
Hasta 48 in · de 0.45 a 4.0 mm
-
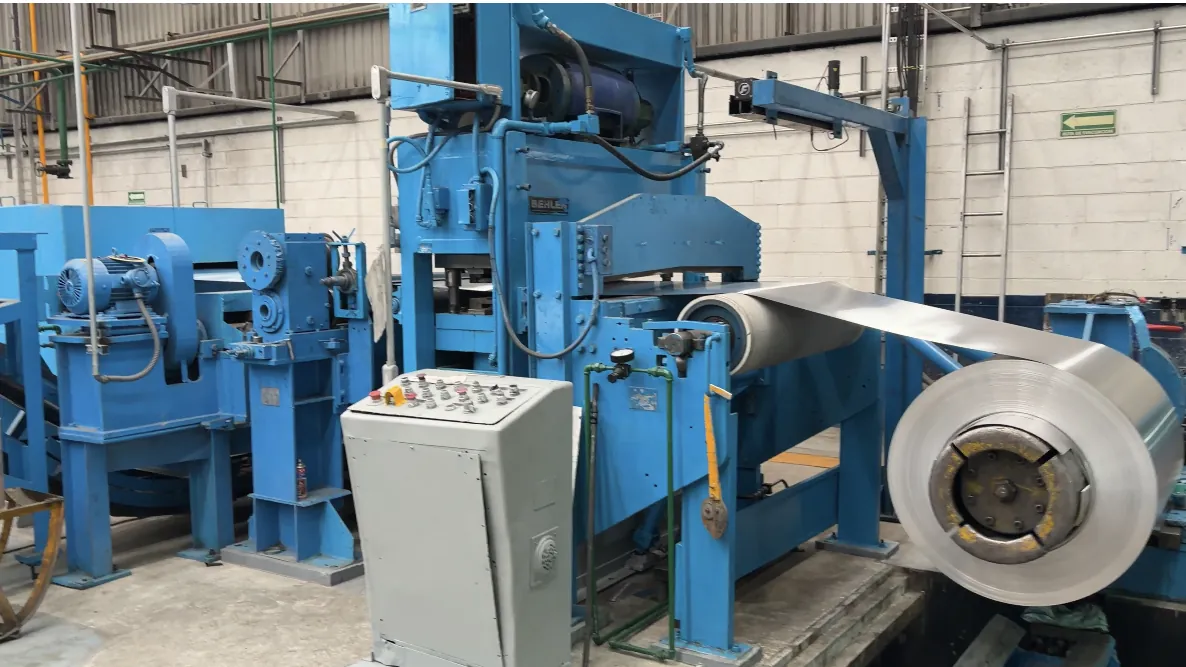
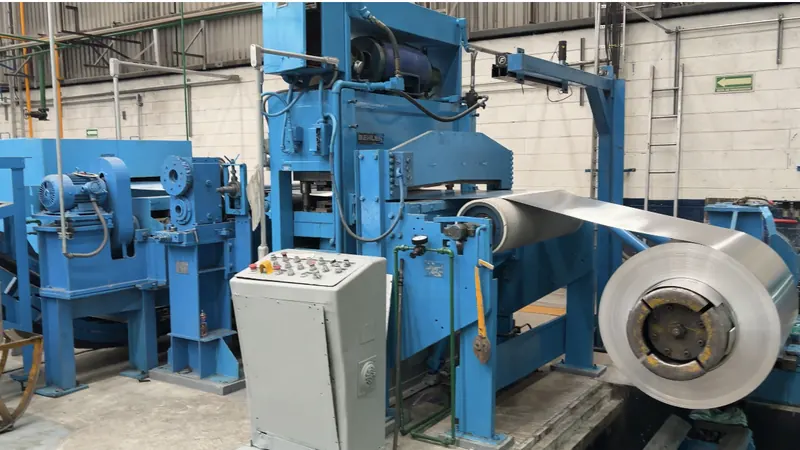
Tensionivelado
El tensionivelado mejora la planicidad. El tensionivelador nuevo, que estamos terminando de instalar, suma una estación de desengrase y limpieza para que la lámina salga sin aceite ni polvo de laminación.
Planicidad · desengrase con el equipo nuevo
-
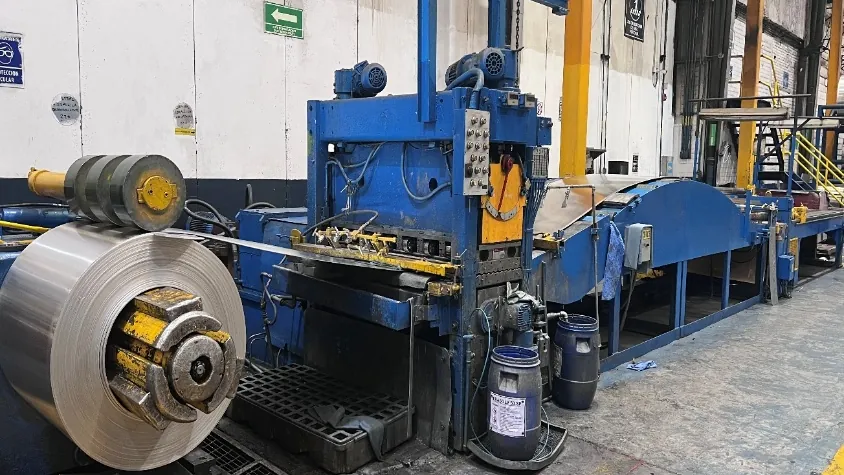
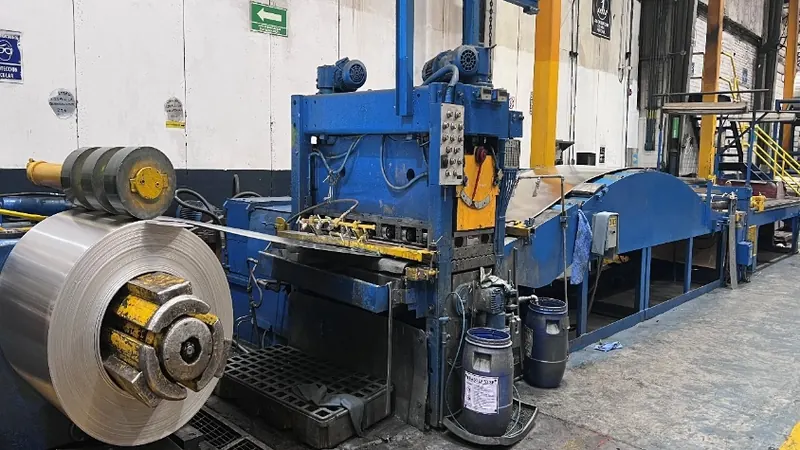
Corte a longitud
El rollo se convierte en hoja a la medida y en cuadros para el corte de discos.
Hasta 48 in de ancho
-
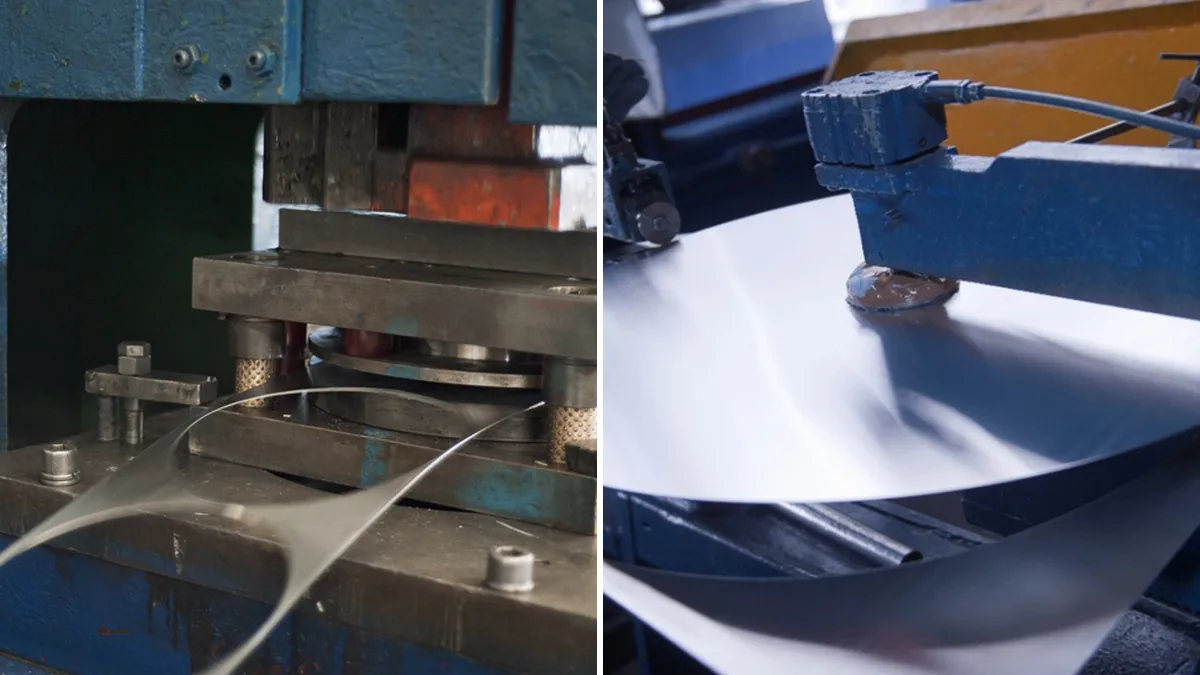
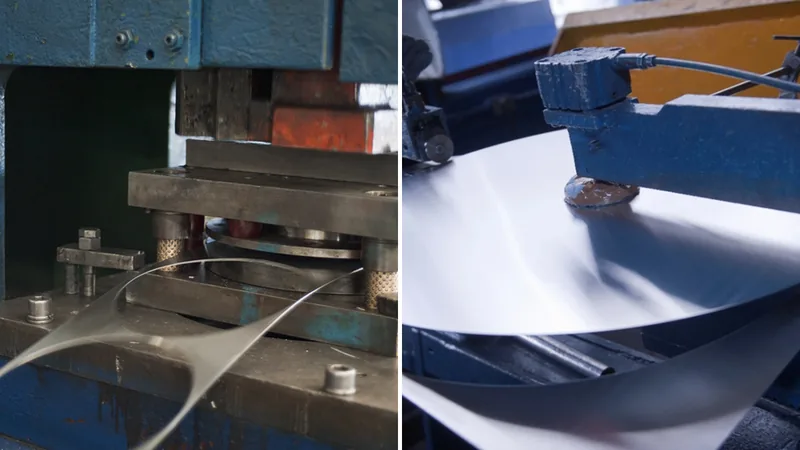
Corte de discos y blanks
Prensas mecánicas e hidráulicas y cizallas circulares cortan los discos y las formas que pide tu troquel.
Prensas de 50 a 100 t
-
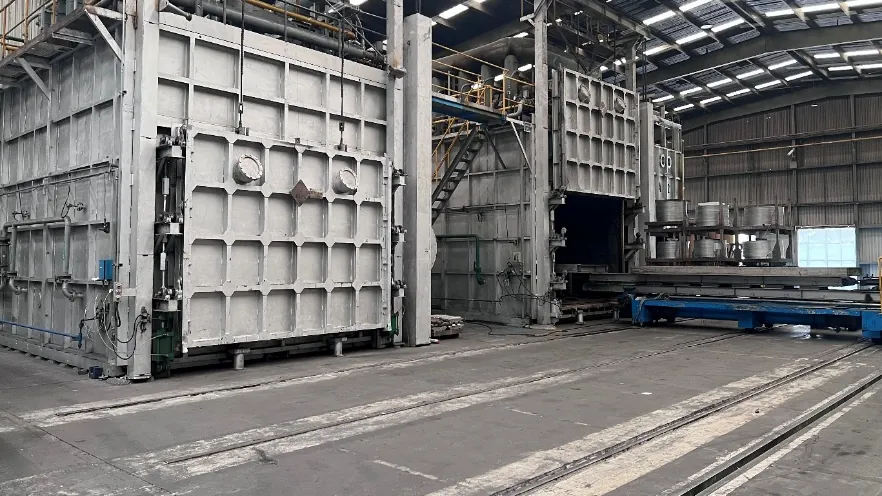
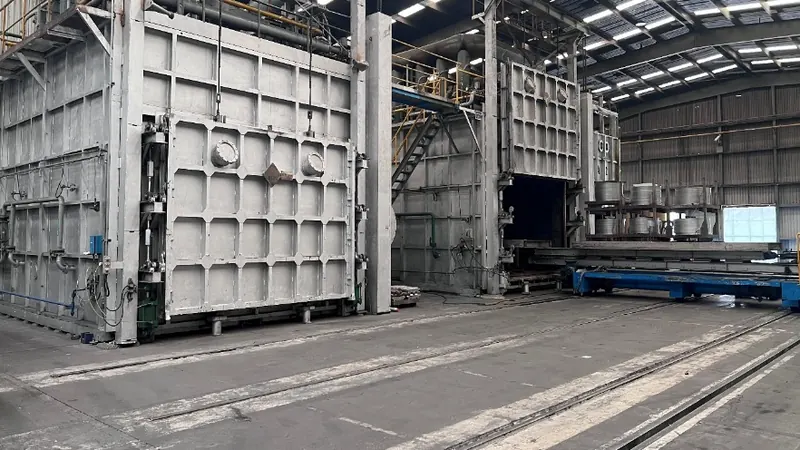
Recocido
Los hornos de recocido dan el temple que pide tu proceso, de O a H2X, y liberan tensiones.
Unas 13 t por carga
-
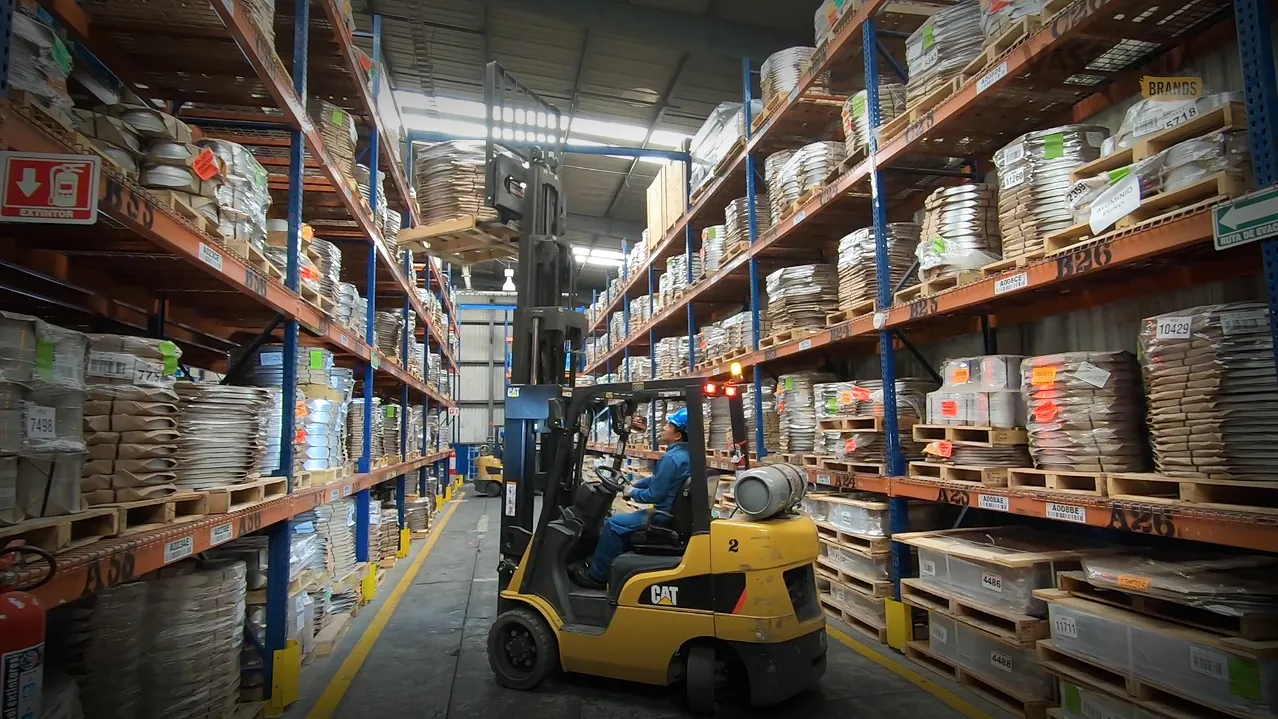
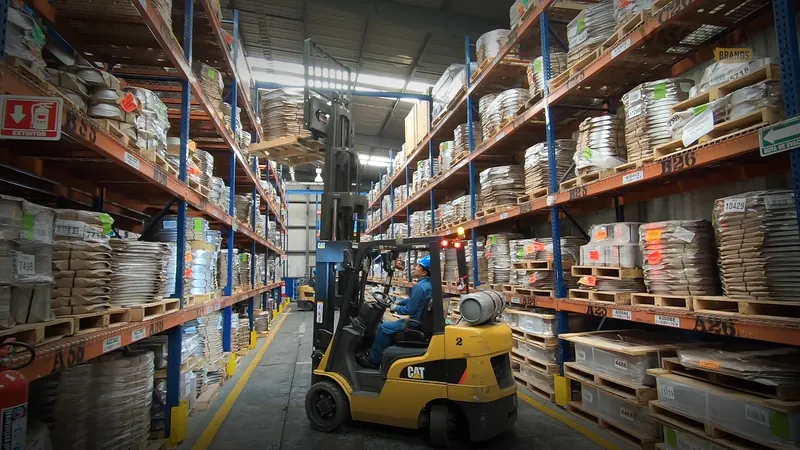
Almacén de producto terminado
El material terminado se guarda identificado por lote hasta su embarque.
Más de 500 posiciones · hasta 700 t
- Capacidad instalada
- 20,000 t/año
- Colada
- Directa (DC)
- Laminadores
- 1 en caliente · 3 en frío
- Terreno
- 34,650 m²
- Superficie construida
- 16,230 m²
- Teléfono
- 55 1165 8500
Domicilio: Benjamín Franklin 9, Parque Industrial La Joya, CP 54730, Cuautitlán Izcalli, Estado de México.
Proceso y maquinaria
| Etapa | Equipo |
|---|---|
| Fundición | 4 hornos de fusión |
| Colada | 2 fosas de colada semicontinua directa (DC) para planchones |
| Homogeneizado | 4 hornos de homogeneización |
| Laminación en caliente | 1 laminador en caliente; de aquí sale también la banda en caliente de unos 8 mm |
| Laminación en frío | 3 laminadores en frío |
| Recocido | 4 hornos de recocido |
| Corte | 3 líneas de corte longitudinal (slitters), 2 líneas de corte a longitud, 1 nivelador de tensión y 6 cizallas para rollo |
| Conversión | 10 prensas de estampado para discos y blanks |
Lo que estamos instalando
Una tensioniveladora, una nueva línea de corte longitudinal, una línea de corte de hoja, un horno de recocido de atmósfera controlada, una rectificadora de rodillos y un laminador en frío adicional. Con este equipo el espesor mínimo bajará de 0.45 a 0.3 mm a finales de 2027.
Por qué colada directa
En la colada directa (DC) el metal líquido se solidifica en planchones de 370 mm de espesor que se homogeneizan y se laminan en caliente. Es el proceso de los grandes molinos y da propiedades mecánicas más homogéneas que la colada continua, en la que el metal sale en banda delgada y pasa directo a laminación en frío.
Visitas y auditorías
Los proveedores automotrices y los fabricantes de utensilios suelen auditar la planta antes de homologar. Las visitas se agendan con tu ejecutivo; la planta está a unos 40 km del centro de la Ciudad de México.
Preguntas frecuentes
¿Dónde está la planta de Almexa?
En Benjamín Franklin 9, Parque Industrial La Joya, Cuautitlán Izcalli, Estado de México, a unos 40 km del centro de la Ciudad de México.
¿Cuál es la capacidad de producción de Almexa?
20,000 toneladas al año de capacidad instalada en la planta de Cuautitlán Izcalli, según la ficha técnica de septiembre de 2026.
¿Cuál es la diferencia entre colada directa y colada continua?
La colada directa produce planchones gruesos que se laminan en caliente y dan propiedades mecánicas más homogéneas; la colada continua produce banda delgada que va directo a laminación en frío. Almexa usa colada directa.