Blogue · Spécification
Disque d'aluminium pour le repoussage : quel alliage, quel état et quel diamètre commander
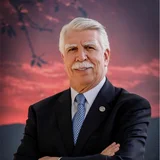
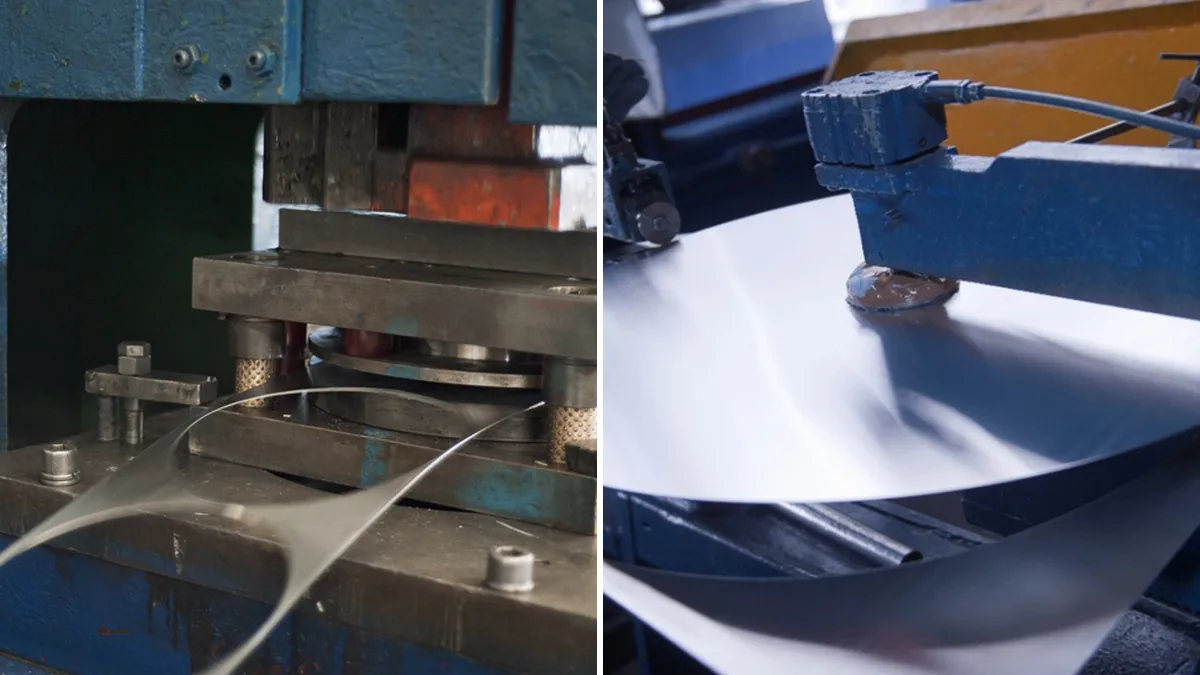
Pour le repoussage, on commande un disque d'aluminium à l'état O, recuit : 1050 ou 1100 pour la plupart des pièces, et 3003-O si la pièce demande plus de résistance. Le diamètre se calcule en égalant les surfaces; pour un gobelet, D = √(d² + 4dh). Almexa découpe des disques de 140 à 1 219 mm et de 0,56 à 4,0 mm à Cuautitlán Izcalli, au Mexique, et les recuit après la découpe. Source : Fletter, Stanford, 1995; Tapase et coll., IJEDR, 2014; fiche technique Almexa, 2026.
Quiconque repousse une casserole, un abat-jour ou un réflecteur sait que la pièce se joue avant de démarrer le tour : dans le disque qui arrive à l'atelier. Un disque au mauvais état fissure à mi-chemin, un disque trop petit n'atteint pas la hauteur voulue et un disque à gros grain laisse une surface en peau d'orange. Ce guide explique quel disque d'aluminium commander pour le repoussage, comment calculer son diamètre et quoi vérifier quand une pièce rate.
Repoussage, repoussage par cisaillement et les autres noms
Au Mexique, on parle de rechazado; en Espagne, d'entallado; en anglais, de metal spinning. Dans tous les cas, un disque plat tourne sur un tour avec une forme, le mandrin, et un outil pousse le métal jusqu'à ce qu'il en prenne la forme. Deux variantes changent le disque à commander (Tapase et coll., International Journal of Engineering Development and Research, 2014) :
- Repoussage conventionnel : l'épaisseur change à peine; le disque se rabat sur le mandrin. C'est celui des casseroles, des cloches et des réflecteurs.
- Repoussage par cisaillement (fluotournage conique) : l'outil amincit la paroi volontairement. Il est courant pour les cônes.
Quel disque d'aluminium commander pour le repoussage?
Commandez le disque à l'état O, c'est-à-dire recuit. C'est l'état le plus doux et celui qui s'allonge le plus avant de rompre; un état H, écroui, arrive au tour avec une partie de sa capacité de déformation déjà consommée. Entre alliages, l'ordre de facilité pour le repoussage est 1100, puis 3003 et enfin 5052 (Fletter, tutoriel de repoussage de l'Université Stanford, 1995).
| Alliage et état | Quand le commander | À savoir |
|---|---|---|
| 1050-O ou 1100-O | Casseroles, cloches, réflecteurs et pièces profondes | Le plus ductile; c'est celui que recommande Almexa pour le repoussage |
| 3003-O | Pièces qui demandent un peu plus de résistance | 30 % d'allongement et 110 MPa de résistance à la traction (United Aluminum, fiche du 3003, consultée le 16 octobre 2026) |
| 3004-O ou 3105-O | Fonds épais ou pièces qui doivent rester rigides | Plus de résistance et moins d'allongement que le 1100 |
| 5052-O | Pièces structurales ou exposées aux chocs | C'est celui qui s'écrouit le plus; il est plus difficile à former (Stanford, 1995) |
L'état fixe aussi jusqu'où on peut étirer en une passe. En repoussage conventionnel, le disque peut mesurer jusqu'à 1,75 fois le diamètre du mandrin si l'aluminium est recuit, contre 1,67 s'il est dur (International Journal of Machine Tools and Manufacture, 2015). Pour le repoussage, l'état compte autant que l'alliage : un disque dur arrive au tour avec moins d'allongement. Ce que veut dire chaque état se trouve dans le guide de l'état métallurgique de l'aluminium.
Comment calculer le diamètre du disque
En repoussage conventionnel, l'épaisseur change à peine; on calcule donc le disque en égalant les surfaces : la surface du disque doit être égale à celle de la pièce finie (Tapase et coll., 2014). Pour un gobelet cylindrique de diamètre d et de hauteur h :
D = √(d² + 4 × d × h)
Pour une demi-sphère de diamètre d, le disque vaut d × √2. Ajoutez la marge que votre atelier rogne au bord.
| Pièce | Dimensions | Diamètre théorique du disque |
|---|---|---|
| Gobelet | d = 150 mm, h = 50 mm | 229 mm |
| Casserole | d = 200 mm, h = 100 mm | 346 mm |
| Grande casserole | d = 300 mm, h = 150 mm | 520 mm |
| Demi-sphère | d = 300 mm | 424 mm |
Le repoussage par cisaillement suit une autre règle, la loi du sinus : épaisseur finale = épaisseur du disque × sinus du demi-angle du cône (Tapase et coll., 2014). C'est pourquoi, pour les cônes, on calcule l'épaisseur du disque à partir de la paroi voulue, et non l'inverse. En une seule passe, la réduction atteint environ 80 % (Ri et coll., revue sur le repoussage des métaux, 2020).
| Demi-angle du cône | Épaisseur finale divisée par l'épaisseur du disque |
|---|---|
| 30° | 0,50 |
| 45° | 0,71 |
| 60° | 0,87 |
Pourquoi la pièce fissure, plisse ou prend la peau d'orange
- Fissures dans la paroi : le métal s'est écroui plus qu'il ne le supporte. Cela arrive avec les états H ou quand la pièce subit plusieurs passes sans recuit intermédiaire. Le 1100 se recuit entre 340 et 410 °C (Total Materia, consulté le 16 octobre 2026).
- Plis dans l'aile : le bord du disque se comprime plus vite que l'outil ne le soutient. Les plis et les fissures sont les deux limites qui définissent jusqu'où on peut repousser une pièce (Ri et coll., 2020).
- Peau d'orange : surface rugueuse due à un gros grain. Dans des essais sur l'aluminium, des grains de 37 à 102 microns se sont déformés de façon uniforme, alors que des grains de 270 à 444 microns ont concentré la déformation (Cai et coll., Materials, 2022).
- Piqûres et lignes : un disque rayé à l'origine ou un repoussage trop rapide (Gotham Lighting, bulletin technique sur les réflecteurs, 2003). Le disque doit arriver propre et protégé.
Avant de blâmer le repousseur, vérifiez le certificat du lot : alliage, état et propriétés mécaniques.
Repousser ou emboutir?
| Repoussage | Emboutissage profond | |
|---|---|---|
| Outillage | Mandrin de tour, peu coûteux | Matrice de presse, investissement élevé |
| Volume | Prototypes, petites et moyennes séries | Grandes séries qui paient la matrice |
| Coût par pièce | Plus élevé | Plus bas |
Source : Tanfield, guide pour les ingénieurs de conception, 16 février 2026; The Library of Manufacturing, consulté le 16 octobre 2026.
Si vous fabriquez des articles de cuisson, vous pouvez combiner les deux : emboutir la pièce à grand volume et repousser les formats spéciaux ou les prototypes. Le disque pour l'emboutissage se choisit selon d'autres critères, expliqués dans quel alliage d'aluminium pour l'emboutissage profond.
Quoi envoyer pour une soumission
- Alliage et état, par exemple 1100-O.
- Diamètre et épaisseur, avec la tolérance que demande votre procédé.
- Quantité en pièces ou en tonnes.
- Usage de la pièce : contact alimentaire, revêtement ou anodisation.
Almexa découpe ses disques à son usine de Cuautitlán Izcalli, au Mexique, à partir de sa propre bobine : diamètres de 140 à 1 219 mm et épaisseurs de 0,56 à 4,0 mm (série 5000 jusqu'à 914 mm), en alliages 1050, 1100, 3003, 3004, 3104, 3105, 5005, 5052 et 5754. Pour le repoussage, nous recommandons le 1050 ou le 1100 à l'état O; le recuit se fait après la découpe du disque et chaque lot est livré avec un certificat d'analyse chimique et de propriétés mécaniques. Consultez les dimensions sur disques d'aluminium ou envoyez votre spécification pour une soumission de l'usine.
Foire aux questions
Quel aluminium utiliser pour le repoussage?
Un disque à l'état O, recuit : 1050 ou 1100 pour la plupart des pièces, comme les casseroles, les cloches et les réflecteurs, et 3003-O si la pièce demande plus de résistance. Un état H arrive écroui et fissure plus tôt. L'ordre de facilité pour le repoussage est 1100, 3003 et 5052 (Stanford, 1995).
Comment calculer le diamètre du disque pour une pièce repoussée?
Égalez la surface du disque à celle de la pièce. Pour un gobelet de diamètre d et de hauteur h, D = √(d² + 4dh) : une casserole de 200 mm de diamètre et de 100 mm de hauteur demande un disque d'environ 346 mm, plus la marge que votre atelier rogne au bord.
Pourquoi l'aluminium fissure-t-il au repoussage?
Parce que le métal s'est écroui plus qu'il ne le supporte : état H dès le départ, plusieurs passes sans recuit intermédiaire ou trop de réduction en une passe. Le 1100 se recuit entre 340 et 410 °C. Les rayures du disque amorcent aussi des piqûres.
Almexa vend-elle des disques d'aluminium pour le repoussage?
Oui. Almexa découpe des disques à son usine de Cuautitlán Izcalli, au Mexique, de 140 à 1 219 mm de diamètre et de 0,56 à 4,0 mm d'épaisseur; pour le repoussage, elle recommande le 1050 ou le 1100 à l'état O, recuit après la découpe, avec un certificat d'analyse pour chaque lot.
Dirige Almexa Aluminio, le laminoir d'aluminium du Mexique. Écrit sur les alliages, le procédé, le prix et l'approvisionnement pour les acheteurs industriels d'Amérique du Nord. LinkedIn